

Металлорукав с резьбовым соединением: цены от производителя
2026-10-04
- Металлорукав с резьбовым соединением: инженерный подход к выбору и ценообразованию
- Факторы формирования цены на металлорукава
- Технические параметры и выбор модели
- Сравнение типов соединений: резьба против фланца
- Применение в промышленных отраслях
- Производственные возможности и контроль качества
- Рекомендации по монтажу и эксплуатации
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Металлорукав с резьбовым соединением: инженерный подход к выбору и ценообразованию
Металлорукав с резьбовым соединением представляет собой гибкий элемент трубопровода, предназначенный для компенсации вибраций, температурных расширений и монтажных смещений в системах транспортировки жидкостей, газов и сыпучих сред. В отличие от стандартных шлангов, металлическая гофрированная оболочка обеспечивает высокую стойкость к экстремальным температурам (от -200°C до +600°C) и давлению, а резьбовые фитинги гарантируют герметичность и надежность соединения без необходимости использования сварки на объекте.
Для промышленных закупщиков и инженеров ключевым фактором является не просто наличие изделия на складе, а соответствие его конструктивных параметров конкретным условиям эксплуатации. Цена металлорукава формируется под влиянием марки стали, типа оплетки, сложности резьбового перехода и требований к сертификации. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» предлагает решения, адаптированные под индивидуальные технические задания, обеспечивая баланс между стоимостью владения и надежностью узла.
Конструктивные особенности и принцип работы
Основой металлорукава является гофрированная трубка, изготавливаемая методом гидравлической или роликовой формовки из тонкостенной ленты нержавеющей стали. Гофры придают изделию гибкость и способность к осевому, радиальному и угловому перемещению. Для защиты гофров от механических повреждений и ограничения чрезмерного растяжения применяется внешняя оплетка из проволоки нержавеющей стали.
Резьбовое соединение интегрируется в конструкцию через приварные ниппели или штуцеры. Качество этого узла критически важно: именно здесь чаще всего возникают утечки при циклических нагрузках. В производстве ООО «Цзянсу Инокэ Тяжёлое Машиностроение» используется автоматическая аргонодуговая сварка (TIG), что обеспечивает однородность шва и отсутствие внутренних напряжений, способных привести к усталостному разрушению.
- Гофрированная трубка: определяет герметичность и температурную стойкость.
- Оплетка: воспринимает осевые нагрузки и защищает от внешнего воздействия.
- Резьбовые фитинги: обеспечивают подключение к оборудованию (резьба BSP, NPT, метрическая).
- Уплотнительные элементы: могут включать плоские шайбы или конусные уплотнения в зависимости от типа резьбы.
Факторы формирования цены на металлорукава
Запрос «металлорукав с резьбовым соединением цены» часто приводит к сравнению разрозненных предложений, где разница в стоимости может достигать 30-50%. Такое расхождение обусловлено не только маржинальностью поставщика, но и фундаментальными различиями в материалах и технологиях производства. Понимание этих факторов позволяет избежать покупки неликвидного оборудования.
1. Марка стали и коррозионная стойкость
Базовым материалом чаще всего выступает нержавеющая сталь AISI 304 (аналог 08Х18Н10). Однако для агрессивных сред, содержащих хлориды или кислоты, требуется использование стали AISI 316L (03Х17Н14М3). Разница в стоимости сырья существенна, но применение более дешевой марки в химической отрасли приведет к быстрому выходу изделия из строя из-за питтинговой коррозии. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» использует сертифицированные материалы, включая стали Q245R, Q345R для углеродистых исполнений и 304/316L для нержавеющих, что позволяет точно подобрать материал под среду.
2. Тип и плотность оплетки
Оплетка классифицируется по количеству слоев (одно-, двухслойная) и углу наклона проволоки. Высокоплотная оплетка увеличивает рабочее давление, но снижает гибкость. Для систем с высокой вибрацией важно найти баланс: чрезмерно жесткий рукав будет передавать вибрацию на фланцы оборудования, вызывая их разрушение.
3. Сложность резьбового соединения
Стандартные цилиндрические или конические резьбы имеют базовую стоимость. Однако изготовление переходников с нестандартным шагом, левой резьбой или интеграция специальных фланцевых адаптеров требует дополнительной механообработки. Точность изготовления резьбы контролируется на каждом этапе, так как несоответствие допусков ведет к срыву уплотнения.
4. Сертификация и контроль качества
Продукция, поставляемая на объекты нефтегазовой и энергетической отрасли, должна сопровождаться полным пакетом документов. В ООО «Цзянсу Инокэ Тяжёлое Машиностроение» каждый этап производства регламентирован системой менеджмента качества ISO 9001. Обязательные процедуры включают неразрушающий контроль сварных швов (рентген и ультразвук) и гидравлические испытания. Наличие сертификатов EAC, CE и протоколов испытаний увеличивает первоначальную стоимость, но снижает риски простоев и аварий на объекте заказчика.
Технические параметры и выбор модели
При заказе металлорукава необходимо четко определять рабочие параметры. Ошибка в выборе даже одного параметра может сделать изделие непригодным для эксплуатации. Ниже приведены типовые характеристики, которые учитываются при проектировании.
| Параметр | Описание и влияние на выбор |
|---|---|
| Рабочее давление (PN) | Должно превышать максимальное пиковое давление в системе на 15-20%. Учитывается не только статическое, но и динамическое давление. |
| Температурный диапазон | Определяет выбор материала гофра и уплотнений. При температурах выше +400°C может потребоваться термоэкран. |
| Условный проход (DN) | Внутренний диаметр гофротрубки. Влияет на пропускную способность и гидравлическое сопротивление. |
| Тип резьбы | BSP (газовая), NPT (коническая трубная), Metric. Важно указать тип уплотнения: плоское или конусное. |
| Радиус изгиба | Минимальный радиус, при котором рукав не теряет герметичность и не повреждается оплетка. Не должен нарушаться при монтаже. |
| Длина изделия | Измеряется в свободном состоянии. Необходимо учитывать изменение длины при сжатии/растяжении во время работы. |
Инженерный опыт показывает, что многие отказы происходят не из-за превышения давления, а из-за неправильного монтажа, когда рукав устанавливается с натяжением или скручиванием. Резьбовые соединения должны затягиваться с использованием двух ключей, чтобы избежать передачи крутящего момента на гофрированную часть.
Сравнение типов соединений: резьба против фланца
Выбор типа присоединения зависит от диаметра трубопровода, давления и удобства обслуживания. Для малых и средних диаметров (до DN100) резьбовые соединения являются наиболее экономичным и компактным решением.
| Критерий | Резьбовое соединение | Фланцевое соединение |
|---|---|---|
| Герметичность | Высокая при правильной сборке и использовании уплотнителей. Чувствительно к вибрации. | Очень высокая. Лучше подходит для систем с сильной вибрацией и термическими расширениями. |
| Монтаж | Быстрый, не требует специального инструмента кроме ключей. Компактен. | Требует выравнивания отверстий, болтового соединения. Занимает больше места. |
| Стоимость | Ниже за счет отсутствия массивных фланцев и болтов. | Выше из-за стоимости фланцев и крепежа. |
| Обслуживание | Удобно для быстрой замены. Риск «прикипания» резьбы при высоких температурах. | Требует периодической протяжки болтов. Легче демонтировать крупные узлы. |
| Применение | Приборные линии, гидравлика, пневматика, трубы малого диаметра. | Магистральные трубопроводы, высокие давления, большие диаметры. |
Для систем с импульсным давлением резьбовые металлорукава должны иметь усиленную оплетку или дополнительные фиксирующие элементы, чтобы предотвратить самопроизвольное откручивание.
Применение в промышленных отраслях
Металлорукава с резьбовым соединением являются неотъемлемой частью современных промышленных комплексов. Их способность работать в экстремальных условиях делает их незаменимыми там, где резиновые шланги не справляются.
Нефтегазовый сектор и химическая промышленность
В этой отрасли критически важна стойкость к агрессивным средам. Металлорукава используются для подключения насосов, компрессоров и измерительных приборов. Компания ООО «Цзянсу Инокэ Тяжёлое Машиностроение», являясь поставщиком для таких гигантов, как CNPC и CNOOC, производит рукава из стали 316L, способные выдерживать воздействие сероводорода и кислот. Пример применения: компенсация вибрации на выходе центробежного насоса, перекачивающего химические реагенты. Здесь важно не только сопротивление давлению, но и абсолютная герметичность резьбовых узлов.
Энергетика и котельные установки
Высокотемпературные среды (пар, горячая вода, термомасло) требуют использования металлорукавов без резиновых уплотнителей. Резьбовые соединения в таких случаях часто выполняются с использованием графитовых прокладок или металлографитовых уплотнений. Рукава компенсируют тепловое расширение трубопроводов пароперегревателей. Опыт показывает, что в условиях циклического нагрева и охлаждения (термоудары) важна эластичность самого гофра, поэтому толщина стенки выбирается с запасом на коррозионную убыль.
Машиностроение и гидравлика
В станкостроении металлорукава защищают гидравлические шланги от брызг раскаленного металла или используются как самостоятельные линии для подачи смазочно-охлаждающих жидкостей (СОЖ). Резьбовые концы позволяют быстро интегрировать их в существующие коллекторы станка. Здесь важны компактность и устойчивость к механическим повреждениям стружкой.
Производственные возможности и контроль качества
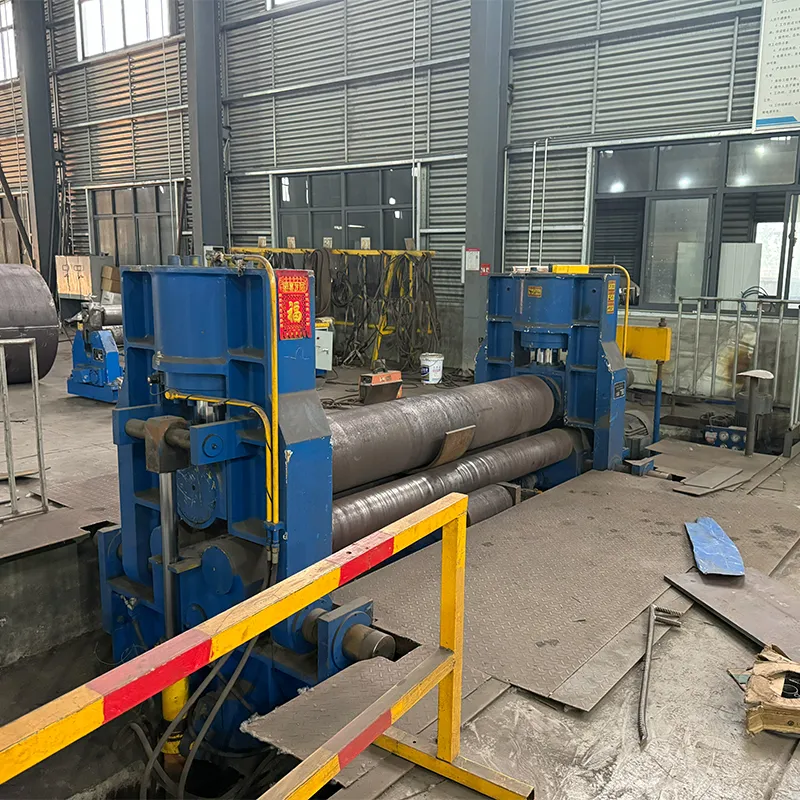
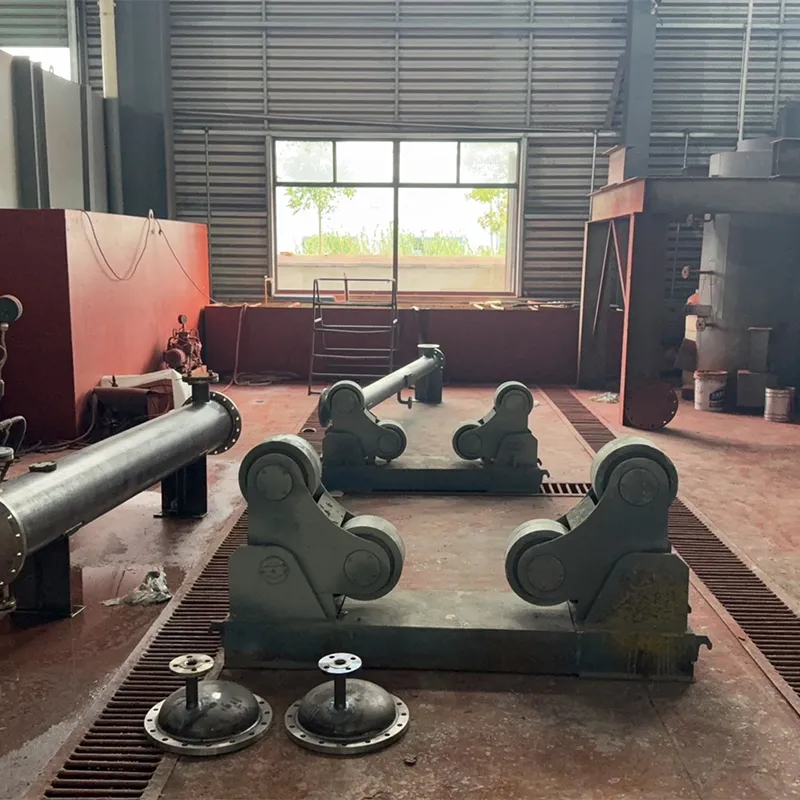
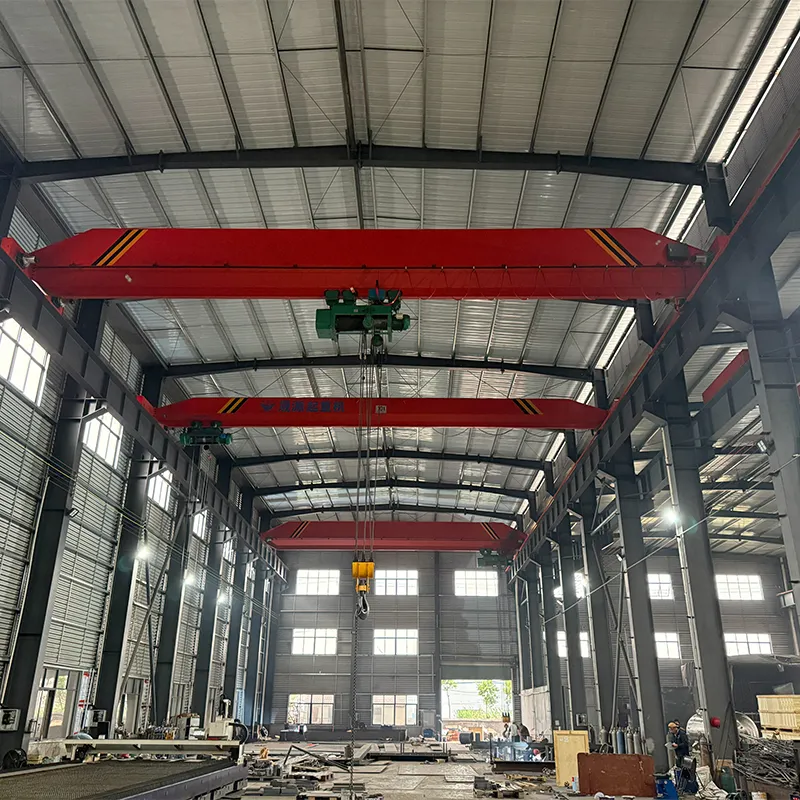
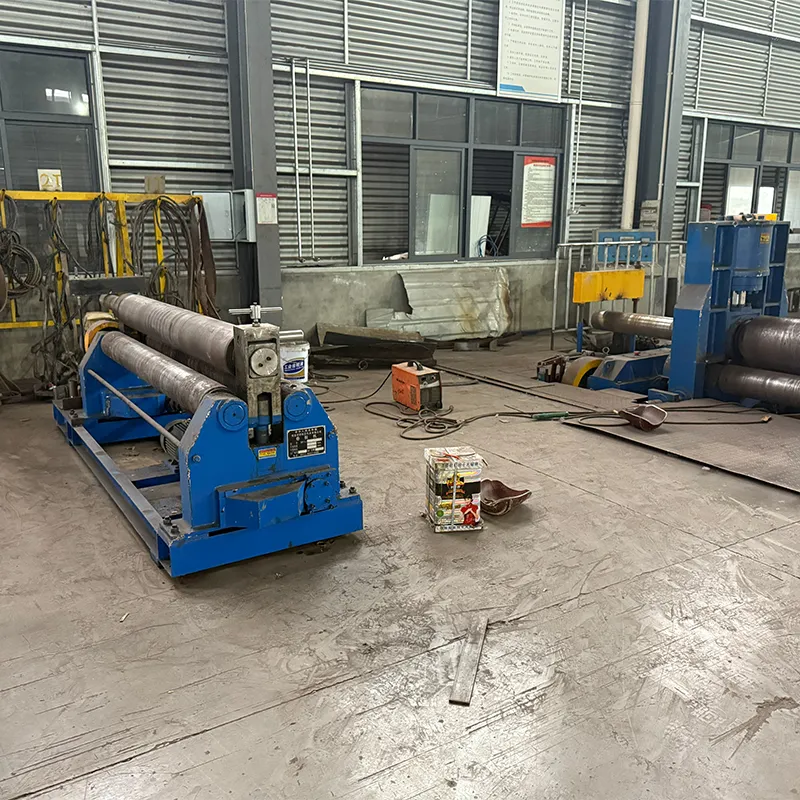
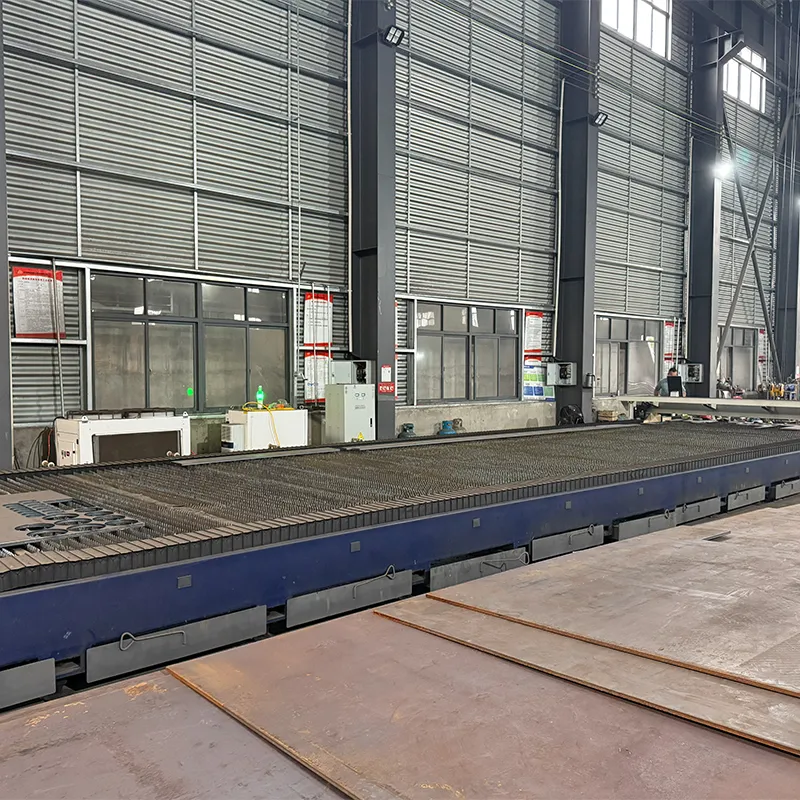
ООО «Цзянсу Инокэ Тяжёлое Машиностроение» располагает полным циклом производства, расположенным в логистически удобном районе города Тайчжоу. Это позволяет контролировать каждый этап создания продукта. Производственная база оснащена современным оборудованием для резки, гибки и сварки.
Ключевым преимуществом является возможность изготовления нестандартных изделий. Если серийные производители предлагают ограниченный набор длин и диаметров, то инженеры «Инокэ» могут рассчитать и изготовить металлорукав со сложной конфигурацией резьбовых переходов, например, с одной стороны — метрическая резьба, с другой — NPT, с промежуточным углом поворота фитинга.
Контроль качества включает:
- Входной контроль сырья (спектральный анализ стали).
- Визуальный и измерительный контроль геометрии гофров.
- Рентгенографический контроль сварных швов присоединительной арматуры.
- Гидравлические испытания на прочность (давлением, превышающим рабочее в 1.5 раза) и герметичность.
Вся документация, включая паспорта материалов и акты испытаний, архивируется и передается заказчику. Для экспортных поставок компания оказывает поддержку в получении международных сертификатов.
Рекомендации по монтажу и эксплуатации
Даже самый качественный металлорукав может выйти из строя преждевременно при нарушении правил монтажа. Инженерам и монтажникам следует руководствоваться следующими принципами:
- Избегайте скручивания. Металлорукав не должен быть скручен вокруг своей оси. Это приводит к неравномерному распределению нагрузки на оплетку и сокращает срок службы в разы. Перед затяжкой резьбы убедитесь, что рукав лежит свободно.
- Компенсируйте изменения длины. При установке оставляйте запас длины (обычно 2-5% от общей длины), чтобы компенсировать сжатие гофров под давлением и температурные деформации. Установка «внатяг» недопустима.
- Защищайте от внешних повреждений. Хотя оплетка прочна, острые края конструкций могут ее перерезать. Используйте защитные кожухи или изоляцию в местах контакта с металлоконструкциями.
- Проверяйте совместимость материалов. Убедитесь, что материал рукава совместим с транспортируемой средой. Для пищевых производств требуется специальная электрополировка внутренней поверхности.
Часто задаваемые вопросы (FAQ)
Какой срок службы металлорукава с резьбовым соединением?
Срок службы зависит от условий эксплуатации: давления, температуры, наличия вибрации и агрессивности среды. При правильном подборе и монтаже в номинальных режимах ресурс может составлять от 5 до 10 лет и более. Однако при циклических нагрузках (вибрация) ресурс определяется количеством циклов сжатия-растяжения. Регулярный визуальный осмотр на предмет повреждения оплетки обязателен.
Можно ли использовать металлорукав для питьевой воды?
Да, но только при условии использования сертифицированной нержавеющей стали AISI 304 или 316L и соответствующих уплотнительных материалов, допускающих контакт с пищевыми продуктами. Внутренняя поверхность должна быть чистой, без загрязнений от технологических масел. Необходимо запросить у производителя сертификат гигиенического соответствия.
Как выбрать тип резьбы для подключения к импортному оборудованию?
Европейское оборудование чаще всего использует резьбу BSP (G) или метрическую. Американское оборудование — резьбу NPT. Они не взаимозаменяемы без переходников. Попытка вкрутить NPT в BSP приведет к повреждению резьбы и утечке. Всегда сверяйтесь с технической документацией оборудования или используйте резьбомеры.
Влияет ли длина металлорукава на его рабочее давление?
Сама по себе длина не снижает номинальное давление, указанное в паспорте. Однако длинные рукава более подвержены эффекту «хлыста» при пульсации давления и могут требовать дополнительных точек крепления для стабилизации. При очень больших длинах может наблюдаться падение пропускной способности из-за гидравлического сопротивления гофров.
Предоставляет ли ООО «Цзянсу Инокэ Тяжёлое Машиностроение» гарантийное обслуживание?
Да, гарантийный срок составляет 12 месяцев с даты отгрузки или ввода в эксплуатацию. Компания предоставляет техническую поддержку на всех этапах жизненного цикла, включая консультацию по подбору аналогов и устранению неполадок. Для экспортных клиентов предусмотрена возможность предотгрузочной проверки и удаленного контроля производства.
Заключение и рекомендации по закупкам
Выбор металлорукава с резьбовым соединением — это задача, требующая инженерного подхода, а не просто поиска наименьшей цены. Надежность соединения, материал исполнения и качество сварных швов напрямую влияют на безопасность всего технологического процесса. Сотрудничество с производителем, таким как ООО «Цзянсу Инокэ Тяжёлое Машиностроение», позволяет получить продукт, строго соответствующий техническому заданию, с полным пакетом разрешительной документации и гарантией качества.
При формировании заказа рекомендуется:
- Четко specifyровать параметры среды (давление, температура, состав).
- Указать точные типы резьб и требования к уплотнению.
- Запросить чертежи или 3D-модели для сложных узлов.
- Обсудить условия логистики и упаковки, особенно для международных поставок.
Для получения технического расчета, коммерческого предложения или консультации по подбору аналогов свяжитесь с нашими инженерами. Мы готовы адаптировать конструкцию металлорукава под ваши уникальные требования.
Ознакомьтесь с нашим каталогом промышленных компенсаторов и соединительных элементов для комплексного оснащения вашего предприятия.