

Нержавеющий металлорукав под приварку: цены от производителя
2026-10-03
Нержавеющий металлорукав под приварку: инженерный подход к выбору и ценообразованию
Нержавеющий металлорукав под приварку представляет собой критически важный элемент трубопроводных систем, предназначенный для компенсации температурных деформаций, вибраций и монтажных смещений в условиях высоких давлений и агрессивных сред. В отличие от резьбовых или фланцевых соединений, приварные концы обеспечивают монолитность контура, исключая риск утечек через уплотнительные элементы и снижая общую массу узла. Это решение является стандартом для нефтегазовой, химической и энергетической отраслей, где надежность соединения напрямую влияет на безопасность производства.
Стоимость таких компенсаторов формируется не только на основе длины и диаметра, но и зависит от марки нержавеющей стали, типа оплетки, количества слоев гофра и сложности сварочных работ. Прямые поставки от производителя, такого как ООО «Цзянсу Инокэ Тяжёлое Машиностроение», позволяют оптимизировать бюджет за счет исключения посреднических наценок и адаптации конструкции под конкретные технические требования заказчика. В данном материале мы подробно разберем конструктивные особенности, критерии выбора материалов, влияние технологических процессов на цену и рекомендации по интеграции этих изделий в промышленные системы.
Конструктивные особенности и принцип работы
Металлорукав (компенсатор) состоит из трех основных элементов: гофрированной трубы (сильфона), защитной оплетки и присоединительных концов. В варианте «под приварку» концы выполнены в виде патрубков или ниппелей, которые ввариваются непосредственно в трубопровод.
Сильфонная часть изготавливается методом гидравлической или роликовой формовки из тонкостенной ленты нержавеющей стали. Гофры работают как пружины: они сжимаются, растягиваются или изгибаются, поглощая энергию движения труб. Количество слоев сильфона определяет рабочее давление: однослойные модели используются для низких давлений, многослойные — для высоких.
Оплетка из нержавеющей проволоки выполняет функцию ограничения осевого растяжения сильфона. Без оплетки сильфон может разрушиться под воздействием внутреннего давления. Плотность плетения и диаметр проволоки рассчитываются индивидуально для каждого рабочего давления.
Приварные концы должны соответствовать материалу сильфона или быть совместимыми с материалом основного трубопровода. Ключевым требованием здесь является качество сварного шва между сильфоном и концом. Любой дефект в этой зоне приводит к мгновенному разгерметизированию системы.
Материаловедение: выбор марки стали для конкретных сред
Выбор материала является фундаментальным фактором, определяющим как стоимость, так и срок службы изделия. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» использует широкий спектр материалов, адаптируя их под агрессивность рабочей среды и температурные режимы.
- AISI 304 (08Х18Н10): Базовая аустенитная сталь. Обладает хорошей коррозионной стойкостью в нейтральных и слабоагрессивных средах (вода, пар, воздух). Рекомендуется для общих промышленных применений при температурах до +450°C. Это наиболее экономичный вариант, широко используемый в пищевой и легкой промышленности.
- AISI 316L (03Х17Н14М3): Сталь с добавлением молибдена. Молибден значительно повышает стойкость к точечной (питтинговой) коррозии, особенно в хлоридсодержащих средах (морская вода, растворы солей, некоторые кислоты). Используется в химической промышленности, оффшорных платформах и фармацевтике. Цена выше, чем у AISI 304, но срок службы в агрессивных средах многократно превышает затраты.
- Inconel 625 / Hastelloy C-276: Специальные сплавы для экстремальных условий. Применяются при наличии сероводорода, высоких концентраций кислот или температур свыше +600°C. Используются в нефтегазовом секторе и энергетике.
Инженерное правило гласит: экономия на материале сильфона недопустима. Если среда содержит даже следовые количества хлоридов, использование AISI 304 может привести к быстрому разрушению из-за коррозионного растрескивания под напряжением. В таких случаях переход на AISI 316L или более стойкие сплавы является технически обоснованной необходимостью, а не просто перестраховкой.
Факторы формирования цены на нержавеющие металлорукава
Запрос «цены от производителя» часто подразумевает поиск прозрачной структуры затрат. Стоимость нержавеющего металлорукава под приварку складывается из нескольких компонентов, каждый из которых можно оптимизировать при правильном проектировании.
Таблица 1. Зависимость стоимости от технических параметров
| Параметр | Влияние на стоимость | Инженерный комментарий |
|---|---|---|
| Диаметр (DN) | Экспоненциальный рост | Увеличение диаметра требует более толстой стенки, более мощной оплетки и сложной оснастки для формовки гофров. |
| Рабочее давление (PN) | Линейный/Ступенчатый рост | Высокое давление требует многослойного сильфона и усиленной оплетки, что увеличивает расход металла и время сборки. |
| Марка стали | Разница до 30-50% | AISI 316L дороже AISI 304. Специальные сплавы (Inconel) могут стоить в 3-5 раз дороже базовой нержавейки. |
| Длина изделия | Пропорциональный рост | Длина влияет на расход материала сильфона и оплетки. Однако стандартные длины дешевле нестандартных из-за отсутствия переналадки оборудования. |
| Тип присоединения | Незначительное влияние | Приварные концы обычно дешевле фланцевых, так как не требуют механической обработки посадочных мест под прокладки и крепеж. |
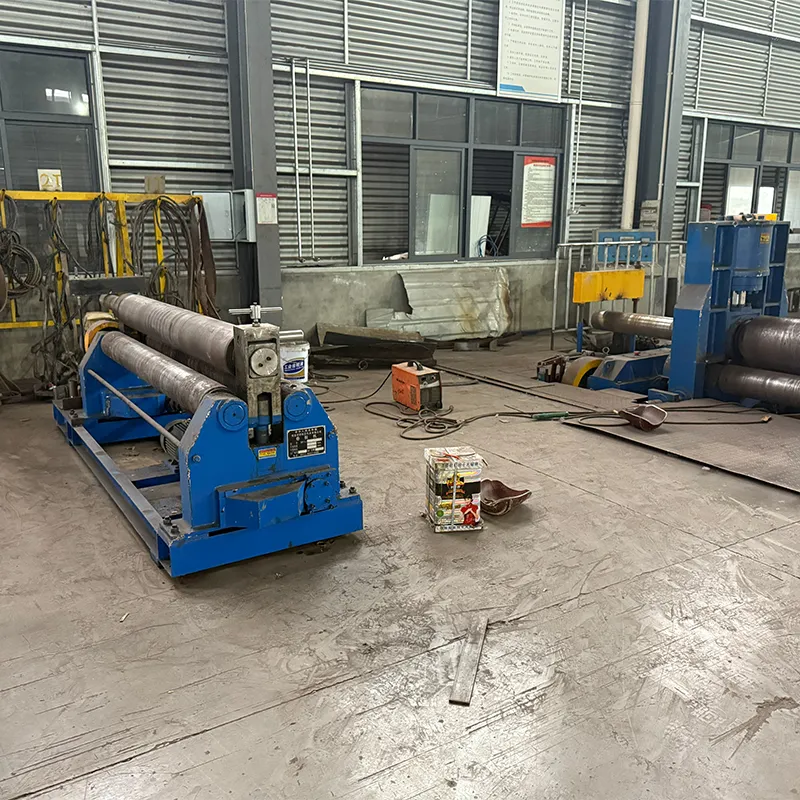
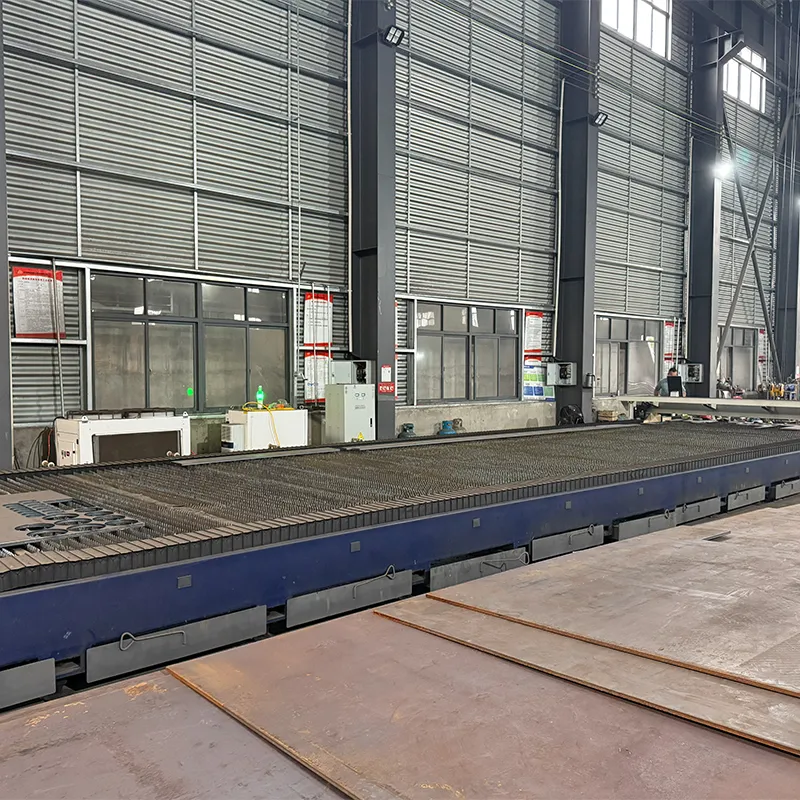
Производственная база ООО «Цзянсу Инокэ Тяжёлое Машиностроение» позволяет контролировать эти затраты за счет полного цикла производства. Наличие собственного оборудования для резки, гибки, сварки и термообработки снижает зависимость от внешних подрядчиков. Кроме того, строгий контроль качества на каждом этапе, включая неразрушающий контроль сварных швов, минимизирует процент брака, что косвенно снижает конечную цену для потребителя за счет эффективности производства.
Технология производства и контроль качества
Процесс изготовления металлорукава под приварку требует высокой точности. Ключевым этапом является приварка концов к сильфону. Этот шов подвергается максимальным нагрузкам, так как именно здесь происходит передача усилия от трубопровода к гибкой части компенсатора.
На предприятии ООО «Цзянсу Инокэ Тяжёлое Машиностроение» применяются следующие методы контроля:
- Радиографический контроль (RT): Позволяет выявить внутренние дефекты сварного шва, такие как поры, непровары или трещины.
- Ультразвуковой контроль (UT): Используется для обнаружения расслоений и скрытых дефектов в металле.
- Гидравлические испытания: Каждый готовый изделие испытывается давлением, превышающим рабочее в 1.5 раза. Это гарантирует герметичность и прочность конструкции.
Соответствие национальным стандартам КНР (GB150 для сосудов под давлением) и международным нормам обеспечивает предсказуемость характеристик продукции. Для экспорта компания предоставляет полную техническую поддержку при получении сертификатов EAC и CE, что критично для поставок в страны СНГ и Европу.
Сравнение приварных соединений с фланцевыми и резьбовыми
При проектировании трубопровода инженеры часто стоят перед выбором типа присоединения. Ниже приведено сравнение приварных металлорукавов с альтернативами.
Таблица 2. Сравнительный анализ типов присоединения
| Критерий | Под приварку | Фланцевое | Резьбовое |
|---|---|---|---|
| Герметичность | Высокая (монолитное соединение) | Средняя (зависит от прокладки и затяжки) | Низкая/Средняя (риск утечки по резьбе) |
| Вес узла | Минимальный | Высокий (масса фланцев и болтов) | Низкий |
| Простота монтажа | Требует сварочных работ | Простой bolt-on монтаж | Очень простой |
| Обслуживание | Только замена всего узла | Легкая замена компенсатора | Легкая замена |
| Применимость по давлению | Любое давление | Высокое давление | Низкое/Среднее давление |
| Стоимость монтажа | Выше (сварка + контроль) | Ниже | Минимальная |
Рекомендация по выбору: Приварные металлорукава незаменимы в системах с высокими вибрациями, где резьбовые соединения могут самопроизвольно ослабляться, а фланцевые — требовать постоянной подтяжки. Также они предпочтительны в компактных установках, где нет места для размещения фланцев. Если система предполагает частую разборку для обслуживания, фланцевое соединение может быть более удобным, несмотря на больший вес и стоимость.
Реальные промышленные сценарии применения
Сценарий 1: Теплообменные аппараты в химической промышленности
Условия: Температура теплоносителя +250°C, давление 1.6 МПа, среда — водный раствор с содержанием хлоридов.
Проблема: Температурные расширения труб теплообменника создают значительные нагрузки на патрубки корпуса. Использование жестких соединений приводит к усталостным трещинам в зоне сварки корпуса.
Решение: Установка нержавеющих металлорукавов из AISI 316L под приварку. Материал выбран из-за стойкости к хлоридам. Приварное исполнение обеспечивает отсутствие утечек токсичных паров. Компенсатор поглощает осевое расширение труб, защищая корпус аппарата.
Результат: Увеличение межремонтного интервала с 6 месяцев до 3 лет. Отсутствие простоев из-за утечек.
Сценарий 2: Нефтеперекачивающие насосы на НПЗ
Условия: Высокая вибрация от центробежного насоса, давление 4.0 МПа, температура +80°C.
Проблема: Вибрация передается на трубопровод, вызывая усталость металла и разрушение опор. Резьбовые соединения на малых диаметрах постоянно теряют герметичность.
Решение: Монтаж коротких металлорукавов под приварку на всасывающем и напорном патрубках насоса. Многослойный сильфон выдерживает высокое давление, а оплетка гасит вибрацию.
Результат: Снижение уровня шума, защита трубопровода от вибрационного разрушения, полное устранение утечек нефти.
nn
Инженерные ошибки при подборе (выборе) и монтаже
n
Даже качественный продукт может выйти из строя раньше срока, если допущены ошибки на этапе проектирования или монтажа. Вот основные риски:
- Игнорирование вектора нагрузки: Металлорукава рассчитаны на осевое, угловое или поперечное смещение. Попытка использовать осевой компенсатор для компенсации большого поперечного смещения без шарниров приведет к быстрому излому гофров.
- Сварочные брызги на сильфоне: При приварке концов к трубопроводу необходимо защитить гофрированную часть от попадания сварочных искр. Прожог стенки сильфона искрой — частая причина мгновенной разгерметизации при первом же испытании давлением.
- Чрезмерное растяжение при монтаже: Установка металлорукава в растянутом состоянии «для запаса» снижает его ресурс на 50-70%. Монтировать следует в нейтральном положении или с небольшим предварительным сжатием/растяжением, согласно расчету.
- Неучет крутящего момента: Стандартные металлорукава не предназначены для восприятия крутящих нагрузок. Перекрут при монтаже недопустим.
Как заказать и оптимизировать закупки
При заказе нержавеющих металлорукавов под приварку от производителя важно предоставить максимально полные данные. Это позволит инженерам ООО «Цзянсу Инокэ Тяжёлое Машиностроение» предложить оптимальное решение, избегая как избыточной прочности (и переплаты), так и недостаточной надежности.
Чек-лист для запроса коммерческого предложения:
- Рабочая среда (химический состав, наличие абразивов).
- Рабочее давление и температура (максимальные и номинальные).
- Требуемое компенсационное движение (осевое, угловое, поперечное) в миллиметрах или градусах.
- Диаметр трубопровода (DN) и толщина стенки.
- Марка стали трубопровода (для подбора совместимого материала концов).
- Требования к документации (паспорта, сертификаты EAC/CE, чертежи).
Компания предлагает возможность предотгрузочной проверки на заводе и удаленного контроля производства. Это особенно важно для крупных проектов, где каждая деталь должна соответствовать спецификации. Предоставление англоязычной документации и экспортная упаковка облегчают логистику и таможенное оформление.
Часто задаваемые вопросы (FAQ)
Какой срок службы нержавеющего металлорукава?
Срок службы зависит от цикличности нагрузки, температуры и коррозионной активности среды. При правильном подборе и монтаже в статических условиях (только компенсация температурных расширений) срок службы может составлять 10-15 лет и более. В условиях высокой вибрации или частых циклов нагружения ресурс определяется количеством циклов (обычно от 1000 до 10000 циклов в зависимости от амплитуды). Гарантийный срок ООО «Цзянсу Инокэ Тяжёлое Машиностроение» составляет 12 месяцев с даты отгрузки или ввода в эксплуатацию.
Можно ли использовать металлорукав под приварку для питьевой воды?
Да, при условии использования сертифицированной нержавеющей стали AISI 304 или AISI 316L, которая соответствует гигиеническим требованиям. Важно, чтобы внутренняя поверхность сильфона была чистой, без загрязнений от производственного процесса. Компания предоставляет паспорта материалов, подтверждающие соответствие состава стали нормам.
В чем разница между однослойным и многослойным сильфоном?
Однослойный сильфон обладает большей гибкостью, но меньшей устойчивостью к высокому давлению. Многослойный сильфон (2, 3, 4 слоя и более) способен выдерживать значительно более высокие давления при том же диаметре, но имеет большую жесткость. Выбор зависит от соотношения давления и требуемой компенсирующей способности. Для высоких давлений многослойная конструкция является единственно возможным решением.
Как производится контроль качества сварных швов?
Каждый сварной шов между сильфоном и приварным концом проходит визуальный контроль. Для критических применений проводится радиографический (RT) или ультразвуковой (UT) контроль. Также все изделия проходят гидравлические испытания на прочность и герметичность давлением, превышающим рабочее в 1.5 раза. Протоколы испытаний архивируются и передаются заказчику.
Возможна ли поставка нестандартных длин и конфигураций?
Да, ООО «Цзянсу Инокэ Тяжёлое Машиностроение» специализируется на производстве нестандартного оборудования. Мы можем изготовить металлорукава любой длины, с различными типами приварных концов (патрубки, ниппели, штуцеры), а также с дополнительными элементами защиты (кожухи, ограничители). Конструкторская проработка выполняется индивидуально под техническое задание заказчика.
Заключение и рекомендации
Выбор нержавеющего металлорукава под приварку — это баланс между стоимостью, надежностью и условиями эксплуатации. Прямое сотрудничество с производителем, обладающим полным циклом производства и системой менеджмента качества ISO 9001, позволяет получить продукт, точно соответствующий инженерным требованиям. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» демонстрирует опыт поставок для ведущих корпораций нефтегазового и энергетического секторов, что подтверждает способность компании выполнять строгие технические регламенты.
Для обеспечения долговечности системы рекомендуем:
- Тщательно выбирать марку стали в соответствии с химическим составом среды.
- Защищать сильфон от сварочных брызг при монтаже.
- Не допускать перекручивания и чрезмерного растяжения при установке.
- Запрашивать полный пакет документации, включая сертификаты на материалы и протоколы испытаний.
Для получения детального расчета стоимости, технической консультации или запроса коммерческого предложения на нержавеющие металлорукава под приварку и другие виды промышленного оборудования, свяжитесь с нашими инженерами. Мы готовы адаптировать конструкцию под ваши уникальные условия эксплуатации и обеспечить оперативную логистику на рынки СНГ, Азии и Ближнего Востока.