

Реактор с паровой рубашкой и мешалкой: цена от производителя
2026-10-04
- Реактор с паровой рубашкой и мешалкой: инженерный подход к выбору и расчету стоимости
- Конструктивные особенности и принцип работы
- Факторы, формирующие цену реактора с паровой рубашкой
- Технические параметры и спецификации
- Сравнение типов нагрева: паровая рубашка против других методов
- Реальные промышленные сценарии применения
- Как выбрать надежного производителя: критерии оценки
- ООО «Цзянсу Инокэ Тяжёлое Машиностроение»: опыт и возможности
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Реактор с паровой рубашкой и мешалкой: инженерный подход к выбору и расчету стоимости
В химической, фармацевтической и пищевой промышленности эффективность процессов напрямую зависит от качества теплообмена и гомогенности смеси. Реактор с паровой рубашкой и мешалкой представляет собой сложное технологическое решение, где сосуд под давлением совмещает функции емкости для проведения реакций и теплообменного аппарата. Паровая рубашка обеспечивает равномерный нагрев или охлаждение рабочей среды через стенку аппарата, а механическая мешалка гарантирует интенсивное перемешивание компонентов, предотвращая локальные перегревы и обеспечивая высокую скорость протекания химических реакций.
Запрос «цена от производителя» часто отражает потребность закупщиков не просто в низкой стоимости, а в прозрачности ценообразования и отсутствии посреднических наценок. Однако фиксированного прайс-листа на такое оборудование не существует. Итоговая стоимость формируется на основе десятков переменных: от марки стали (Q345R, 304, 316L) и толщины стенки до типа привода мешалки и требований к неразрушающему контролю сварных швов. Понимание этих факторов позволяет инженерам и менеджерам по закупкам грамотно составлять техническое задание (ТЗ) и сравнивать коммерческие предложения.
Конструктивные особенности и принцип работы
Основой конструкции является цилиндрический сосуд, обычно с эллиптическими или коническими днищами, что способствует оптимальному распределению напряжений под давлением. Паровая рубашка — это герметичное пространство между внутренней оболочкой реактора и внешним кожухом. Через патрубки в рубашку подается теплоноситель (насыщенный водяной пар, горячее масло или охлаждающая жидкость). Конденсат удаляется через специальную систему отвода, что критически важно для поддержания стабильного температурного режима.
Система перемешивания включает вал, уплотнение вала и лопасти мешалки. Выбор типа мешалки (якорная, рамная, лопастная, турбинная) определяется вязкостью продукта и целью процесса. Для высоковязких сред, таких как полимеры или смолы, часто применяются якорные или рамные мешалки с скребками, которые снимают продукт со стенок, улучшая теплопередачу от паровой рубашки к массе вещества.
Ключевым элементом безопасности является торцевое уплотнение вала. В условиях повышенного давления и температуры внутри реактора утечки недопустимы. Современные решения используют двойные механические уплотнения с барьерной жидкостью или магнитные муфты, исключающие контакт вала с атмосферой.
Факторы, формирующие цену реактора с паровой рубашкой
Стоимость оборудования складывается из нескольких составляющих, каждая из которых требует детального инженерного расчета. Производители, такие как ООО «Цзянсу Инокэ Тяжёлое Машиностроение», проводят оценку проекта индивидуально, опираясь на следующие параметры:
1. Материалоемкость и выбор сплава
Материал корпуса определяет не только стойкость к коррозии, но и базовую стоимость. Углеродистые стали марок Q245R и Q345R являются стандартом для нейтральных сред и работают при умеренных температурах. Если процесс involves агрессивные кислоты, щелочи или высокие требования к чистоте продукта (пищевая и фармацевтическая отрасли), используются нержавеющие стали 304 и 316L. Разница в цене между углеродистой и нержавеющей сталью может достигать 200-300%, поэтому точное определение химического состава среды — первый шаг к оптимизации бюджета.
2. Расчетное давление и толщина стенки
Паровая рубашка также работает под давлением. Согласно стандартам ГБ150 (китайский аналог ASME Boiler and Pressure Vessel Code), толщина стенки рассчитывается исходя из максимального рабочего давления и допускаемого напряжения материала. Увеличение диаметра реактора при том же давлении требует экспоненциального роста толщины стенки или установки усиливающих колец, что влияет на расход металла и сложность сварки.
3. Тип и мощность приводной станции
Привод мешалки должен обеспечивать необходимый крутящий момент. Для реакторов большого объема требуются мощные редукторы и электродвигатели. Наличие частотного преобразователя для плавной регулировки скорости вращения увеличивает стоимость, но существенно расширяет технологические возможности аппарата. Также на цену влияет тип уплотнения: стандартные сальниковые уплотнения дешевле, но требуют обслуживания, тогда как современные торцевые уплотнения дороже, но обеспечивают полную герметичность.
4. Уровень контроля качества и сертификация
Производство сосудов под давлением регламентируется строгими нормами. Обязательными процедурами являются радиографический (RT) и ультразвуковой (UT) контроль всех сварных швов, а также гидравлические испытания. Для экспортных поставок требуется оформление сертификатов соответствия международным стандартам (CE, EAC, ASME U-Stamp). Включение этих процедур в производственный цикл повышает надежность оборудования, но также отражается в итоговой смете.
Технические параметры и спецификации
При запросе коммерческого предложения необходимо предоставлять максимально полные данные. Ниже приведены типовые параметры, которые варьируются в зависимости от задачи:
| Параметр | Диапазон значений / Варианты | Влияние на стоимость |
|---|---|---|
| Рабочий объем | От 100 л до 50 000 л и более | Линейный рост расхода материалов |
| Рабочее давление (внутри) | Вакуум – 10 МПа | Высокое давление требует утолщения стенок и дорогих фланцев |
| Давление в рубашке | До 1.6 – 2.5 МПа (для пара) | Требует усиленного внешнего кожуха |
| Рабочая температура | От -20°C до +350°C | Высокие температуры требуют спецсталей и изоляции |
| Материал исполнения | Q345R, SS304, SS316L, титан, хастеллой | Нержавеющие и спецсплавы значительно дороже |
| Тип мешалки | Лопастная, якорная, пропеллерная, рамная | Сложные геометрии лопастей дороже в изготовлении |
| Скорость вращения | 60 – 1500 об/мин | Высокие скорости требуют балансировки и прецизионных подшипников |
Важно отметить, что конкретные параметры зависят от модели, конфигурации или реальных условий эксплуатации. Например, реактор для полимеризации будет иметь совершенно иную конструкцию мешалки и рубашки по сравнению с реактором для нейтрализации кислот.
Сравнение типов нагрева: паровая рубашка против других методов
Выбор способа теплопередачи является фундаментальным при проектировании. Паровая рубашка — не всегда единственное или лучшее решение. Сравнительный анализ помогает принять взвешенное решение:
| Характеристика | Паровая рубашка | Электрические ТЭНы (погружные) | Внутренний змеевик |
|---|---|---|---|
| Равномерность нагрева | Высокая (по всей поверхности стенки) | Низкая (локальный перегрев у ТЭНа) | Средняя (зависит от расположения витков) |
| Инерционность | Средняя (быстрый отклик при изменении давления пара) | Высокая (медленное остывание) | Средняя |
| Безопасность | Высокая (нет открытых элементов внутри) | Риск пробоя изоляции и попадания тока в среду | Риск загрязнения продукта при повреждении трубки |
| Обслуживание | Минимальное (контроль конденсатоотводчиков) | Сложная замена при выходе из строя | Практически невозможно заменить без вскрытия |
| Применимость | Универсально, особенно для вязких сред | Только для неагрессивных, невязких сред | Для небольших объемов и низких давлений |
Инженерное мнение: Для процессов, где важна чистота продукта и отсутствие «мертвых зон» с перегревом (например, производство пищевых добавок или фармацевтических интермедиатов), паровая рубашка является безальтернативным выбором. Погружные элементы создают риски локальной деградации продукта.
Реальные промышленные сценарии применения
Сценарий 1: Производство полимерных смол
Условия: Высокая вязкость реагентов на финальной стадии полимеризации, необходимость строгого контроля температуры (±1°C) для предотвращения термической деструкции полимера.
Техническое решение: Используется реактор с якорной мешалкой, оснащенной тефлоновыми скребками. Скребки постоянно очищают внутреннюю стенку, обеспечивая прямой контакт продукта с поверхностью паровой рубашки. Материал — нержавеющая сталь 316L для исключения загрязнения катализаторами.
Риски и рекомендации: При остановке мешалки вязкая масса может затвердеть на стенках, блокируя теплопередачу. Решение: система аварийного продува рубашки и резервный источник питания для привода.
Сценарий 2: Синтез фармацевтических препаратов
Условия: Работа под вакуумом для удаления летучих растворителей, стерильность, агрессивные органические кислоты.
Техническое решение: Реактор с гладкой внутренней поверхностью (электрополировка Ra < 0.4 мкм), двойным торцевым уплотнением вала с барьерной жидкостью. Паровая рубашка используется как для нагрева, так и для охлаждения (через переключение на хладагент).
Риски и рекомендации: Риск кавитации в уплотнении при глубоком вакууме. Требуется тщательный расчет системы смазки уплотнения и использование вакуум-устойчивых конструкций.
Как выбрать надежного производителя: критерии оценки
Рынок насыщен предложениями, но качество сосудов под давлением варьируется критически. При выборе поставщика следует обращать внимание на следующие аспекты:
- Наличие лицензий и сертификатов. Производитель должен иметь разрешение на проектирование и изготовление сосудов под давлением. Для работы в РФ и странах СНГ обязательна возможность предоставления сертификатов ЕАС. Компания ООО «Цзянсу Инокэ Тяжёлое Машиностроение» обладает опытом оформления всей необходимой документации для экспорта, включая поддержку при получении CE.
- Контроль качества сырья. Каждая плита металла должна иметь сертификат завода-изготовителя с химическим составом и механическими свойствами. Практика повторной входной проверки (PMI-тест) на заводе изготовителя исключает подмену марок стали.
- Технология сварки и контроль швов. Сварщики должны быть аттестованы. 100% радиографический контроль основных швов — стандарт для ответственных аппаратов. Архивация рентгеновских снимков позволяет отслеживать историю каждого шва.
- Инженерная поддержка. Способность производителя выполнить прочностной расчет (FEA-анализ) для нестандартных нагрузок говорит о высоком уровне компетенции.
ООО «Цзянсу Инокэ Тяжёлое Машиностроение»: опыт и возможности
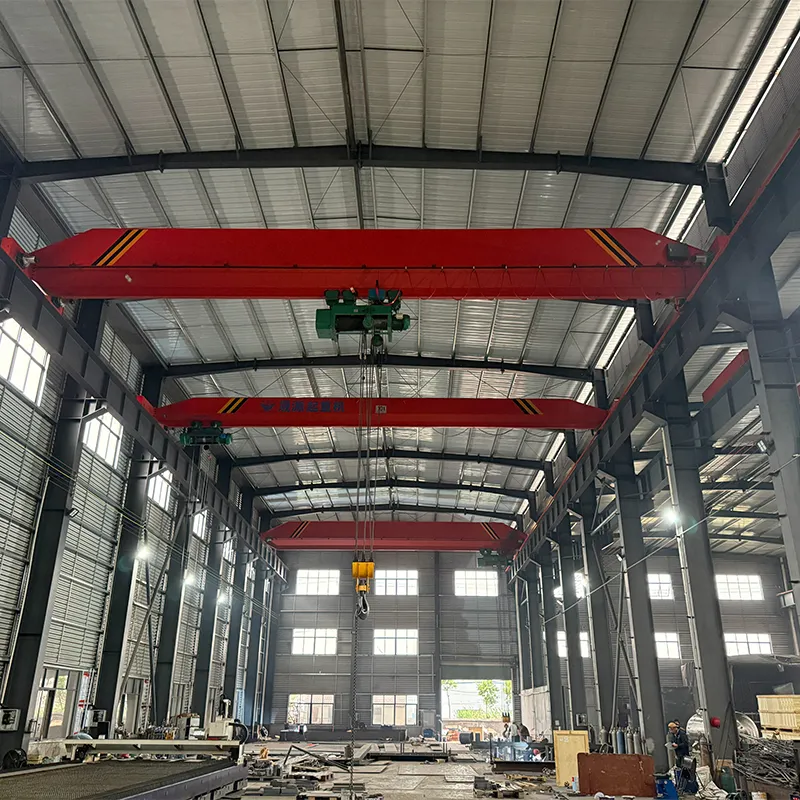
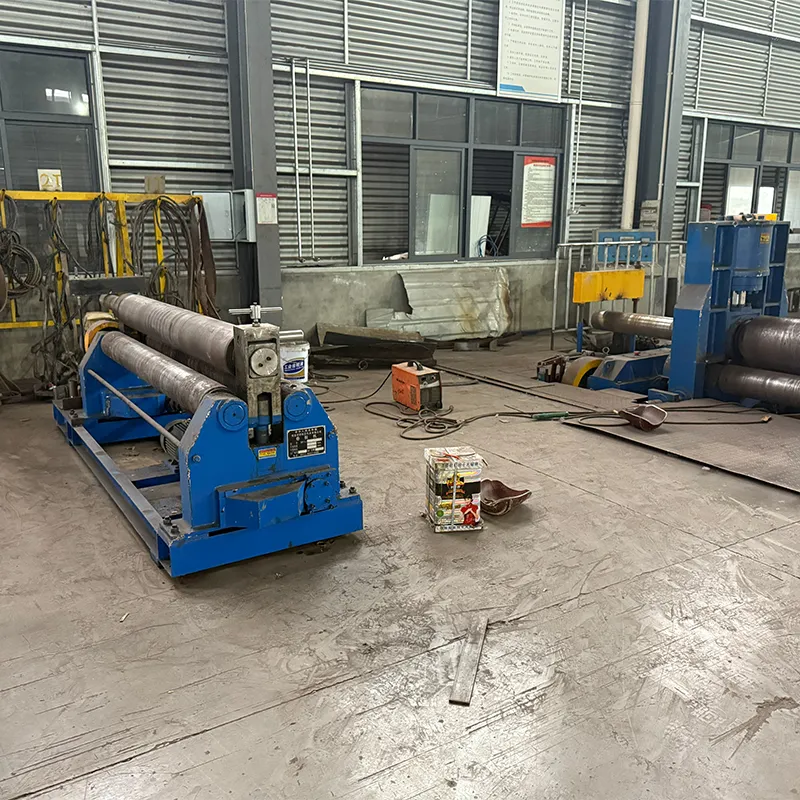
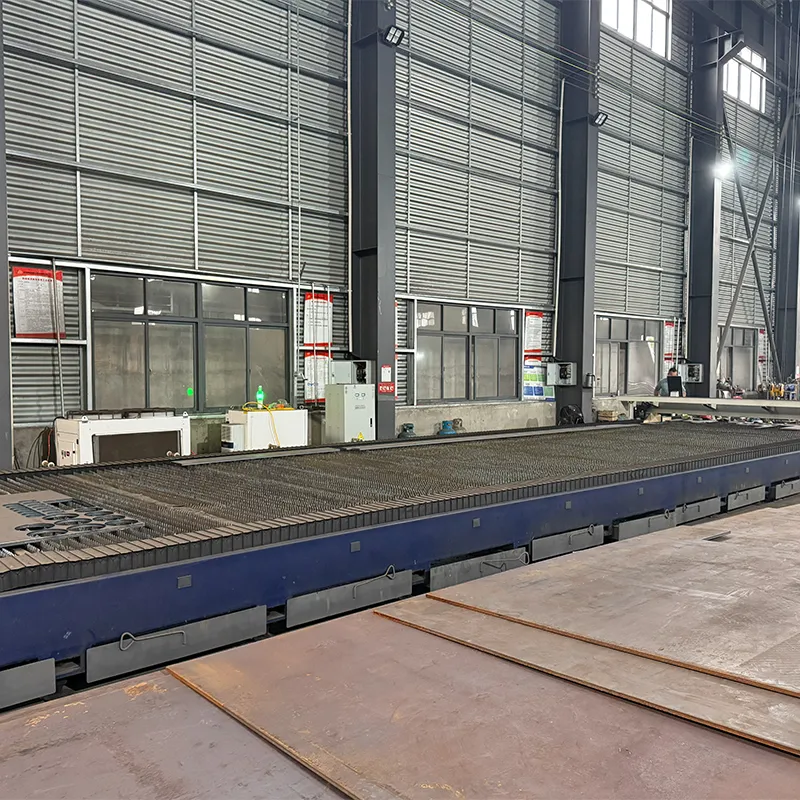
Расположенное в промышленном кластере провинции Цзянсу, предприятие ООО «Цзянсу Инокэ Тяжёлое Машиностроение» специализируется на создании нестандартного оборудования для нефтегазовой, химической и энергетической отраслей. Географическое положение вблизи транспортных артерий (трасса 328, железная дорога Нанкин-Цидун) обеспечивает эффективную логистику для международных поставок.
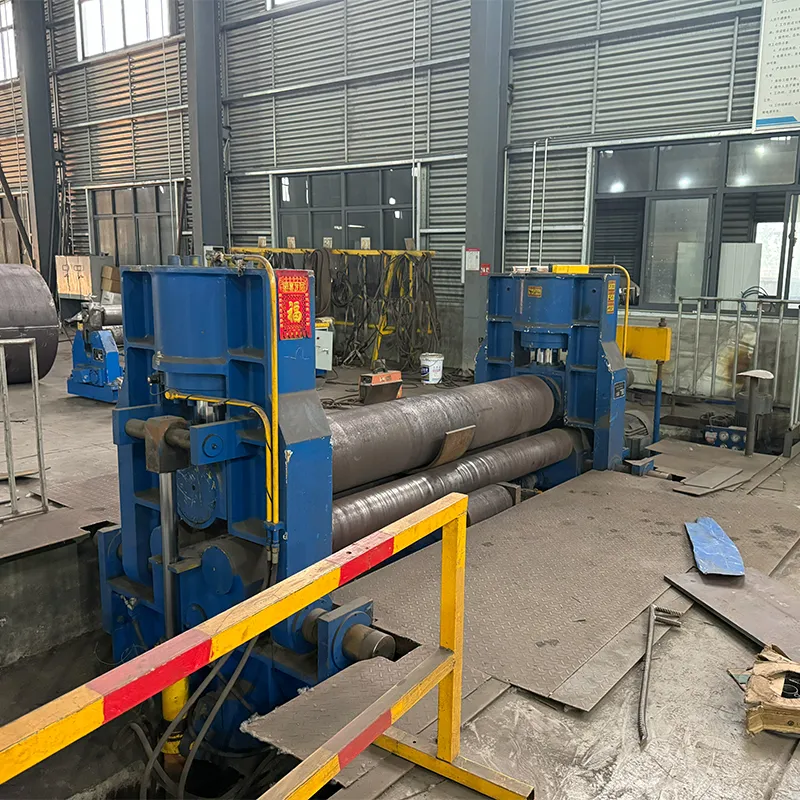
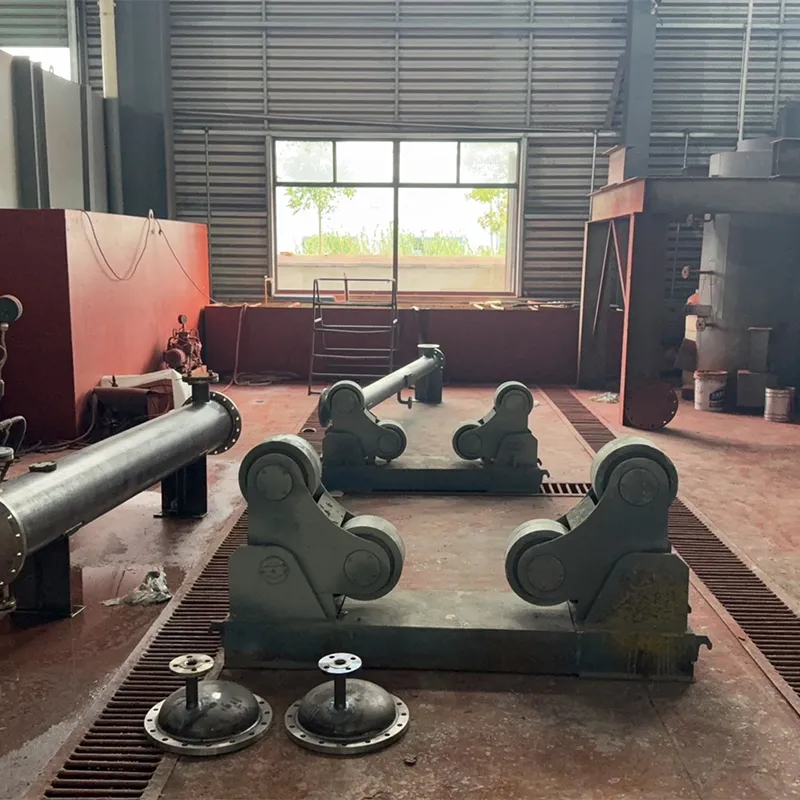
Компания реализует полный цикл производства: от конструкторской проработки до финальных испытаний. Основой продуктового портфеля являются сосуды под давлением (классы 1-13), теплообменники и колонные аппараты, изготавливаемые в строгом соответствии со стандартами ГБ150 и ГБ151. Использование широкого спектра материалов — от сталей Q245R/Q345R до нержавеющих 304/316L — позволяет адаптировать реакторы под любые химические среды.
Особое внимание уделяется контролю качества. Каждый этап регламентирован системой ISO 9001. Проводятся гидравлические испытания, ультразвуковой и радиографический контроль. Для клиентов из России и стран СНГ компания предоставляет полную техническую поддержку, включая англоязычную документацию и помощь в сертификации. Опыт сотрудничества с такими гигантами, как CNPC и CNOOC, подтверждает способность предприятия выполнять заказы высшего уровня сложности.
Часто задаваемые вопросы (FAQ)
Какой срок изготовления реактора с паровой рубашкой?
Стандартный срок производства составляет 8-12 недель для типовых проектов. Для сложных нестандартных аппаратов с особыми требованиями к материалам (титан, хастеллой) или большим объемом срок может увеличиваться до 16-20 недель. Срок зависит от очереди производства и времени на проведение неразрушающего контроля.
Можно ли модернизировать существующий реактор, добавив паровую рубашку?
Теоретически возможно, но экономически и технически нецелесообразно. Приварка рубашки к существующему сосуду требует сложной термической обработки для снятия напряжений и повторной сертификации аппарата как сосуда под давлением. В большинстве случаев замена всего аппарата оказывается надежнее и безопаснее.
Какое давление пара оптимально для рубашки?
Обычно используется насыщенный пар давлением 0.3–0.6 МПа (температура 140–160°C). Более высокое давление требует увеличения толщины стенки рубашки и усложняет конструкцию, что резко удорожает аппарат. Если требуется температура выше 180°C, чаще применяют термомасло вместо пара.
Включена ли гарантия в стоимость?
Да, стандартная гарантия составляет 12 месяцев с даты отгрузки или ввода в эксплуатацию. Гарантия распространяется на дефекты материалов и изготовления. Она не покрывает повреждения, вызванные нарушением условий эксплуатации, коррозией из-за неправильного выбора материала или механическими повреждениями при монтаже.
Предоставляете ли вы чертежи для согласования?
Да, на этапе проектирования клиент получает комплект общих видов и основных узлов для согласования компоновки, расположения патрубков и габаритных размеров. Детальные производственные чертежи остаются собственностью производителя, но передаются необходимые монтажные схемы и паспорта.
Заключение и рекомендации по закупке
Выбор реактора с паровой рубашкой и мешалкой — это инвестиция в безопасность и эффективность производства. Экономия на этапе проектирования или выборе материалов часто приводит к дорогостоящим простоям и авариям в будущем. Инженерная практика показывает, что ключевым фактором успеха является не минимальная начальная цена, а соответствие аппарата реальным термогидродинамическим условиям процесса.
При подготовке тендера рекомендуется:
- Четко определить физико-химические свойства рабочей среды (вязкость, плотность, коррозионная активность).
- Указать точные температурные и давленческие режимы, включая пиковые нагрузки.
- Требовать от поставщика предоставления расчета толщины стенок и методики контроля качества.
- Проверять наличие референс-листа и сертификатов на аналогичное оборудование.
Для получения детального технического предложения, расчета стоимости и консультации по выбору материалов свяжитесь с нашими инженерами. Мы готовы разработать индивидуальное решение, соответствующее вашим технологическим требованиям и бюджету.
Ознакомьтесь с нашим каталогом сосудов под давлением и теплообменного оборудования для получения дополнительной информации о производственных возможностях.