

Сварные сосуды высокого давления: цены от производителя
2026-10-13
- Сварные сосуды высокого давления: от проектирования до цены готового изделия
- Технические требования и стандарты изготовления
- Сравнительный анализ: типовые решения vs индивидуальное проектирование
- Реальные промышленные сценарии применения
- Логистика и экспортная специфика: опыт поставок в СНГ и мир
- Как проверить поставщика: чек-лист для отдела закупок
- Часто задаваемые вопросы (FAQ)
- Инженерное заключение и рекомендации по закупке
Сварные сосуды высокого давления: от проектирования до цены готового изделия
Стоимость сварных сосудов высокого давления не является фиксированной величиной в каталоге, так как каждое такое устройство представляет собой результат сложного инженерного расчета под конкретные технологические параметры. Цена формируется на стыке требований к материалоемкости, сложности сварочных работ и строгости контроля качества. В 2026 году рынок промышленного оборудования диктует новые условия: заказчики все чаще требуют не просто «емкость из стали», а интегрированное решение, способное выдерживать циклические нагрузки, агрессивные химические среды и экстремальные температуры без потери герметичности.
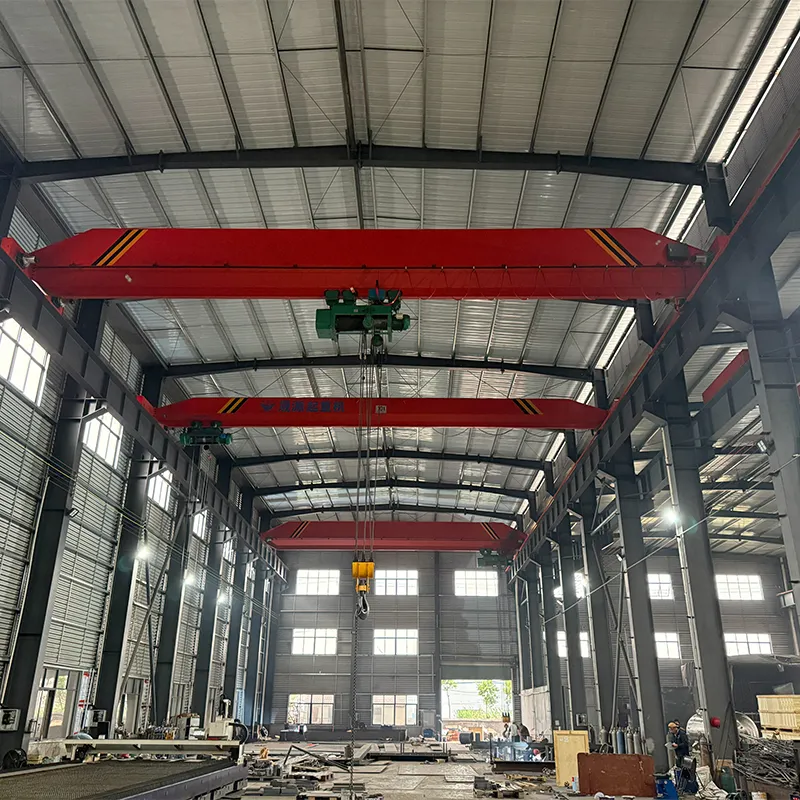
Для инженеров-проектировщиков и специалистов по закупкам ключевым фактором становится понимание структуры затрат. Базовая стоимость металла может составлять лишь 40–50% от итоговой цены, тогда как остальная часть приходится на легирование, термообработку, неразрушающий контроль (НК) и сертификацию. ООО «Цзянсу Инокэ Тяжёлое Машиностроение», обладая полным производственным циклом в провинции Цзянсу, демонстрирует подход, при котором оптимизация конструктивных решений позволяет снизить металлоемкость без ущерба для прочности, что напрямую влияет на конечную цену для потребителя.
Факторы ценообразования: почему одинаковые объемы стоят по-разному
При запросе коммерческого предложения на сосуды под давлением часто возникает вопрос: почему два аппарата объемом 10 м³ могут отличаться по цене в 1,5–2 раза? Ответ кроется в технических спецификациях. Рассмотрим основные драйверы стоимости, которые учитывают производители при формировании сметы.
- Марка стали и ее толщина. Использование углеродистых сталей Q245R или Q345R экономически оправдано для нейтральных сред. Однако при работе с коррозионно-активными веществами требуется переход на нержавеющие стали марок 304 или 316L. Стоимость нержавеющей стали значительно выше, а процесс её сварки требует применения специальных присадочных материалов и защитных газов, что увеличивает трудозатраты.
- Рабочее давление и температурный режим. Чем выше проектное давление, тем толще должна быть стенка сосуда. Увеличение толщины листа ведет не только к росту расхода металла, но и к усложнению процессов гибки и сварки. Для толстостенных сосудов (более 40–50 мм) обязательна последующая термообработка для снятия остаточных напряжений, что является энергоемкой и дорогостоящей процедурой.
- Категория опасности и уровень контроля. Сосуды делятся на категории в зависимости от параметров среды (давление × объем). Оборудование высших категорий требует 100% радиографического или ультразвукового контроля всех сварных швов, а также проведения гидравлических испытаний под повышенным давлением. Каждый метр контролируемого шва — это время высококвалифицированных дефектоскопистов и амортизация дорогостоящего оборудования.
- Конструктивная сложность. Наличие внутренних устройств (тарелок, змеевиков, перегородок), сложных люков-лазов, штуцеров нестандартного расположения или необходимость интеграции теплообменных элементов (как в моделях теплообменников типа 3) существенно удорожает изготовление за счет роста слесарно-сборочных операций.
Технические требования и стандарты изготовления
Надежность сосуда высокого давления определяется не столько толщиной стенки, сколько качеством сварных соединений и соблюдением технологической дисциплины. В Китае, являющемся одним из мировых лидеров в производстве такого оборудования, базовым стандартом является GB150 («Сосуды, работающие под давлением»). Для теплообменных аппаратов применяется стандарт GB151.
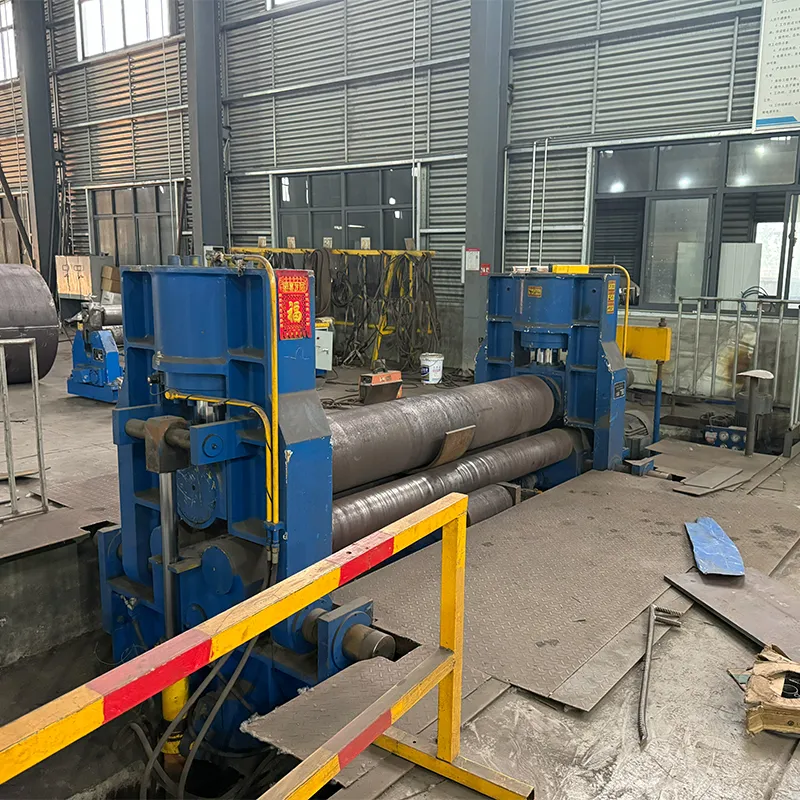
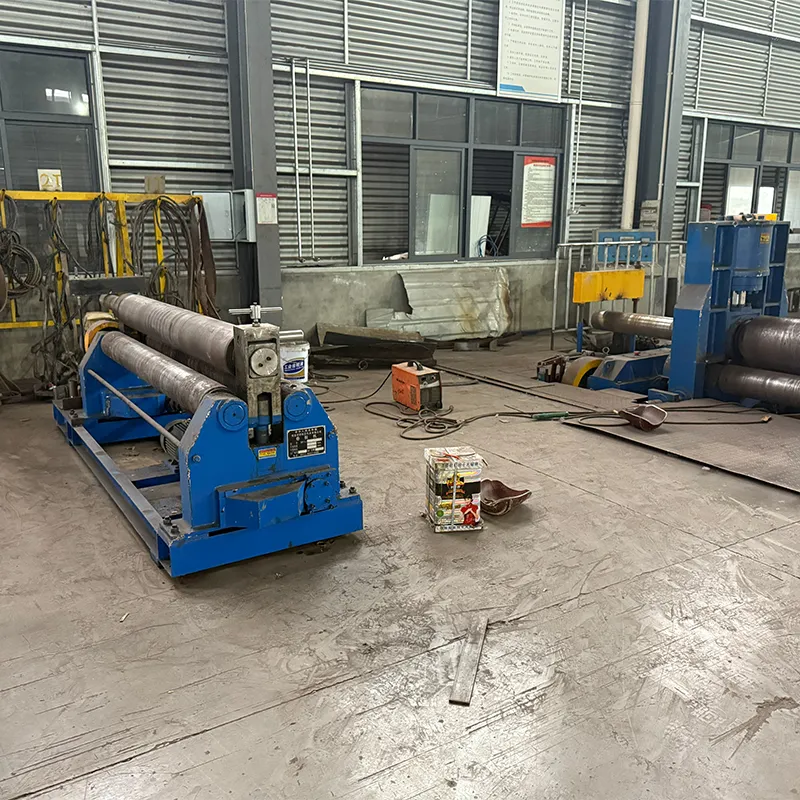
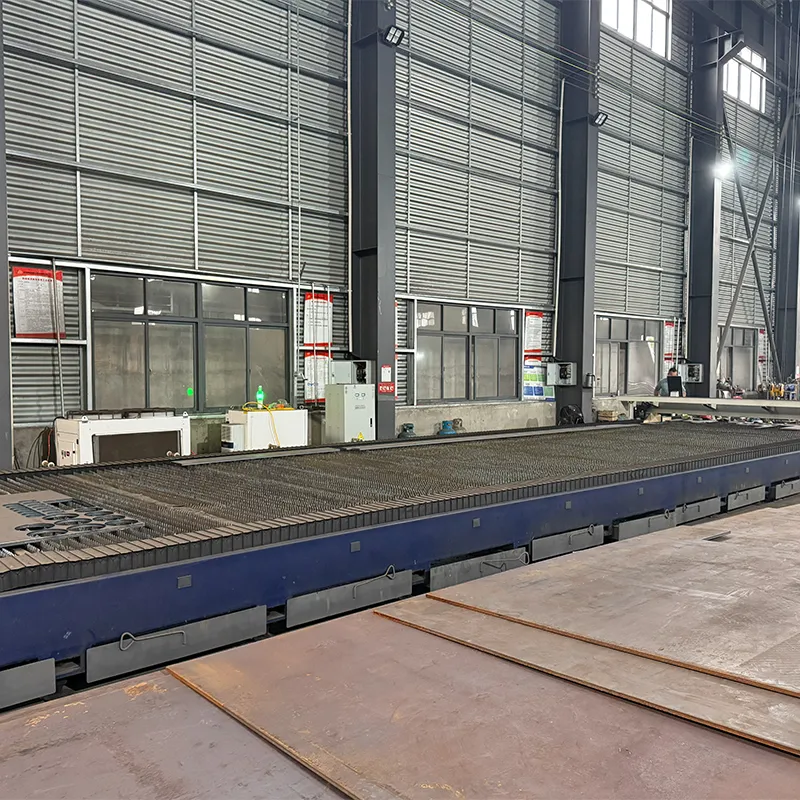
Производство в ООО «Цзянсу Инокэ Тяжёлое Машиностроение» строго регламентировано этими нормативами, а система менеджмента качества сертифицирована по ISO 9001. Это означает, что каждый этап — от входного контроля листового проката до финальной покраски — документально фиксируется. Особое внимание уделяется сварке. Современные сварочные центры компании позволяют выполнять автоматическую сварку под слоем флюса для продольных швов, что обеспечивает стабильное качество провара и минимизирует риск человеческой ошибки.
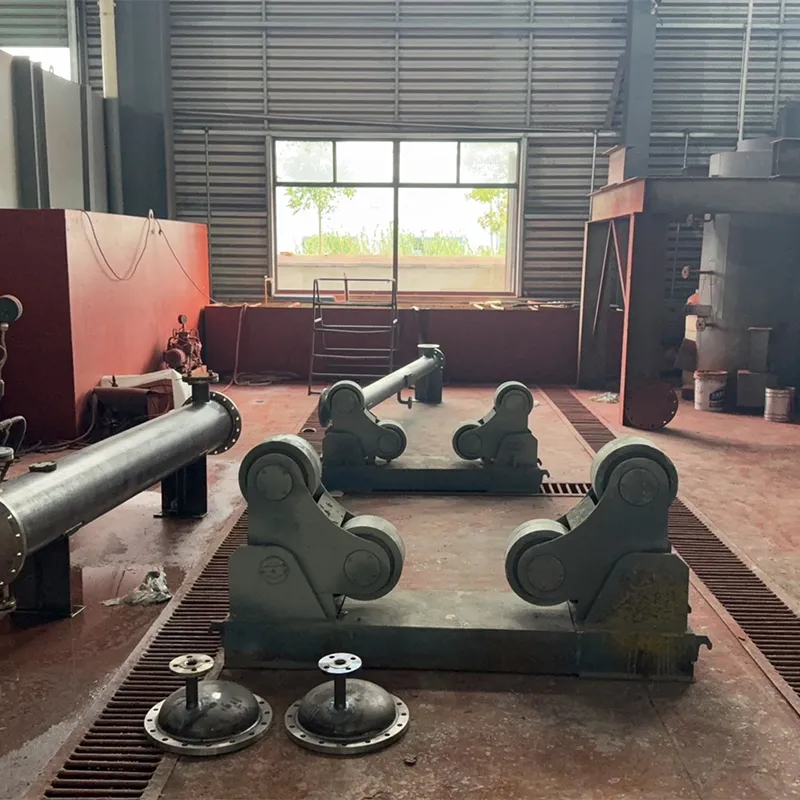
Важным аспектом является выбор метода контроля. Для ответственных соединений применяется радиографический контроль (RT), позволяющий выявить внутренние дефекты (поры, непровары, шлаковые включения), и ультразвуковой контроль (UT), эффективный для обнаружения трещин. Гидравлические испытания проводятся давлением, превышающим рабочее в 1,25–1,5 раза, что гарантирует запас прочности при эксплуатации.
Материаловедческий аспект: выбор между Q345R и нержавеющими сталями
Инженерный выбор материала — это всегда компромисс между стоимостью, коррозионной стойкостью и механическими свойствами. Углеродистые стали Q245R и Q345R обладают высокой прочностью и хорошей свариваемостью, но требуют защиты от коррозии (например, футеровки или нанесения покрытий) при контакте с агрессивными средами. Нержавеющие стали 304 и 316L лишены этого недостатка благодаря высокому содержанию хрома и никеля, однако их предел текучести ниже, а цена выше.
С точки зрения экономики жизненного цикла, использование более дорогой нержавеющей стали может быть оправдано, если она позволяет уменьшить толщину стенки за счет более высоких допустимых напряжений или исключить затраты на обслуживание антикоррозионных покрытий в течение 10–15 лет эксплуатации.
Сравнительный анализ: типовые решения vs индивидуальное проектирование
Заказчики часто сталкиваются с дилеммой: выбрать стандартный сосуд из наличия или заказать изготовление по индивидуальному чертежу. Ниже приведена сравнительная таблица, помогающая принять взвешенное решение.
| Критерий | Стандартные (типовые) сосуды | Индивидуальное проектирование (ООО «Цзянсу Инокэ») |
|---|---|---|
| Срок поставки | Короткий (при наличии на складе) | От 30 до 60 дней (зависит от сложности) |
| Соответствие рабочим условиям (условиям эксплуатации) | Ограниченное. Параметры усреднены. | Полное. Расчет под конкретные P, T и среду. |
| Стоимость | Ниже за счет серийности | Выше на 15–25% из-за инжиниринга |
| Энергоэффективность | Стандартная изоляция и компоновка | Оптимизированная геометрия и материалы |
| Риски эксплуатации | Выше риск кавитации или коррозии | Минимизированы расчетами прочности |
Из таблицы видно, что для критических узлов технологических линий, где отказ оборудования ведет к остановке всего производства, индивидуальное проектирование является единственно верным путем. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» специализируется именно на нестандартном оборудовании, включая реакторы, колонные аппараты и сложные теплообменники, адаптируя конструкцию под монтажные ограничения и специфику процесса заказчика.
Реальные промышленные сценарии применения
Чтобы понять, как технические параметры влияют на эксплуатацию, рассмотрим два типичных сценария использования сварных сосудов высокого давления.
Сценарий 1: Химический реактор для синтеза полимеров
Условия: Давление до 10 МПа, температура 250°C, среда — агрессивные мономеры.
Технические вызовы: Высокая скорость коррозии и риск локального перегрева.
Решение: Использование биметаллической конструкции. Основной корпус изготавливается из стали Q345R для обеспечения прочности, а внутренняя поверхность облицовывается листами из нержавеющей стали 316L. Такая комбинация снижает стоимость по сравнению с цельнолитым нержавеющим сосудом, сохраняя коррозионную стойкость. Дополнительно предусматривается рубашка нагрева/охлаждения, эффективность которой зависит от качества сварных швов перегородок.
Инженерный совет: В таких условиях критически важна чистота поверхности внутри сосуда. Любые неровности швов становятся очагами накопления продукта и последующей коррозии. Поэтому требуется механическая зачистка и пассивация внутренних швов.
Сценарий 2: Сепаратор газа на нефтегазовом месторождении
Условия: Давление 6,3 МПа, низкие температуры окружающей среды (до -40°C), наличие абразивных частиц (песка).
Технические вызовы: Хрупкое разрушение металла на морозе и эрозия стенок.
Решение: Применение сталей с гарантированной ударной вязкостью при отрицательных температурах. Конструкция усиливается в зонах входа потока (установка отражательных щитков) для защиты основной стенки от абразивного износа. ООО «Цзянсу Инокэ» при производстве таких аппаратов уделяет особое внимание качеству сварных соединений в зоне приварки штуцеров, так как именно там возникают максимальные концентрационные напряжения.
Логистика и экспортная специфика: опыт поставок в СНГ и мир
География поставок ООО «Цзянсу Инокэ Тяжёлое Машиностроение» охватывает страны СНГ, Юго-Восточной Азии и Ближнего Востока. Расположение предприятия в городе Тайчжоу (провинция Цзянсу) обеспечивает отличную логистику: близость к скоростной автомагистрали Пекин–Шанхай и железной дороге Нанкин–Цидун позволяет оперативно доставлять оборудование в порты отгрузки.
Для экспорта в страны Евразийского экономического союза (ЕАЭС) критически важно соответствие требованиям технических регламентов. Компания оказывает полную техническую поддержку при получении сертификатов ЕАС (Евразийское соответствие). Это включает предоставление полного пакета документов: паспортов изделий, расчетов на прочность, протоколов испытаний материалов и свидетельств о квалификации сварщиков. Наличие сертификатов CE также открывает возможности для поставок на европейские рынки, где требования к безопасности еще более строгие.
Экспортная упаковка включает защиту фланцевых поверхностей, гидроизоляцию и усиленные деревянные каркасы для предотвращения повреждений при морской перевозке. Гарантия на оборудование составляет 12 месяцев с даты отгрузки или ввода в эксплуатацию, что подтверждает уверенность производителя в качестве своей продукции.
Как проверить поставщика: чек-лист для отдела закупок
Выбор производителя сосудов высокого давления — это проверка его инженерной культуры. Не доверяйте только красивым буклетам. Запросите следующую информацию:
- Лицензии и сертификаты. Действующий сертификат ISO 9001 и лицензия на производство специального оборудования (для рынка КНР) или соответствующие международные допуски (ASME, PED, если требуется).
- Квалификация персонала. Наличие аттестованных сварщиков и инженеров-дефектоскопистов. Попросите показать образцы журналов сварки и контроля.
- Оборудование контроля. Есть ли на заводе собственная лаборатория НК? Используются ли современные цифровые рентген-аппараты или УЗ-сканеры?
- Референс-лист. Опыт работы с крупными игроками рынка. ООО «Цзянсу Инокэ» является рекомендованным поставщиком для проектов CNPC и CNOOC, что служит косвенным подтверждением высокого уровня качества.
- Прозрачность расчетов. Готова ли компания предоставить детализированную калькуляцию, показывающую расход материалов и нормо-часы?
Часто задаваемые вопросы (FAQ)
Какой срок изготовления сварного сосуда высокого давления?
Стандартный срок производства составляет от 30 до 45 рабочих дней для оборудования средней сложности. Этот период включает этап конструкторской проработки, закупку материалов, изготовление, термообработку, контроль и испытания. Срочные заказы могут быть выполнены быстрее, но это потребует приоритизации производственной очереди и может увеличить стоимость.
Можно ли модернизировать существующий сосуд?
Модернизация сосудов, уже находящихся в эксплуатации, возможна, но требует тщательной экспертизы. Необходимо оценить остаточный ресурс металла, провести дефектоскопию и выполнить новый расчет на прочность с учетом изменений. Чаще всего экономически целесообразнее изготовить новый аппарат, особенно если требуется изменение рабочих параметров (давления или температуры).
Какие документы вы предоставляете при отгрузке?
Комплект сопроводительной документации включает: паспорт сосуда, чертежи общего вида и основных узлов, сертификаты качества на материалы (сталь, сварочные материалы), протоколы неразрушающего контроля (РТ, УТ), акт гидравлических испытаний и сертификат соответствия стандартам (GB, ISO, ЕАС и др.). По запросу предоставляется документация на английском языке.
Влияет ли цвет покрытия на стоимость?
Стандартное антикоррозионное покрытие обычно включено в базовую стоимость. Однако использование специализированных красок (термостойких, химически стойких) или нанесение покрытий по сложным схемам (например, цинкование или нанесение эпоксидных смол повышенной толщины) может повлечь дополнительные расходы, согласовываемые индивидуально.
Почему важна термообработка после сварки?
Термообработка (отпуск) снимает остаточные сварочные напряжения, которые возникают из-за неравномерного нагрева и охлаждения металла. Без этой процедуры сосуд может подвергнуться коррозионному растрескиванию под напряжением или деформации в процессе эксплуатации, особенно при циклических нагрузках. Для толстостенных сосудов и легированных сталей это обязательная процедура, регламентированная стандартами.
Инженерное заключение и рекомендации по закупке
Покупка сварных сосудов высокого давления — это инвестиция в безопасность и непрерывность вашего производства. Ошибка в выборе материала или недобросовестность в контроле сварных швов могут привести к катастрофическим последствиям. Поэтому приоритетом должно быть не поиск минимальной цены, а обеспечение соотношения «цена/надежность».
Опыт показывает, что экономия на этапе проектирования или контроля качества оборачивается многократными затратами на ремонты и простои. Сотрудничество с производителем, таким как ООО «Цзянсу Инокэ Тяжёлое Машиностроение», который обладает полным циклом создания оборудования — от расчета прочности до финальных испытаний и имеет опыт поставок для государственных корпораций Китая, снижает эти риски. Прозрачность процессов, наличие современной испытательной базы и соблюдение международных стандартов (ISO, GB) делают такого партнера надежным звеном в цепочке поставок.
Перед размещением заказа рекомендуется провести технический аудит проекта: убедиться, что выбранные материалы соответствуют агрессивности среды, а конструкция учитывает все возможные гидродинамические и термические нагрузки. Только такой комплексный подход гарантирует долгосрочную и безопасную эксплуатацию оборудования.
Для получения детального технического предложения, расчета стоимости и консультации по выбору материалов для ваших конкретных условий, пожалуйста, ознакомьтесь с нашими техническими решениями и каталогом продукции.