

Сильфонные компенсаторы на заказ от производителя: цены и сроки
2026-09-30
- Сильфонные компенсаторы на заказ: инженерный подход к проектированию и производству
- Ключевые параметры при заказе сильфонных компенсаторов
- Технология производства и контроль качества
- Сравнение технологий изготовления: гидроформовка vs роликовая формовка
- Реальные промышленные кейсы применения
- Факторы формирования цены и сроков изготовления
- Часто задаваемые вопросы (FAQ)
- Инженерные рекомендации и заключение
Сильфонные компенсаторы на заказ: инженерный подход к проектированию и производству
Заказ сильфонных компенсаторов — это не просто покупка стандартного изделия из каталога, а сложный инженерный процесс, требующий точного учета рабочих параметров трубопроводной системы. В отличие от серийной продукции, индивидуальные решения разрабатываются под конкретные условия эксплуатации: экстремальные температуры, высокое давление, агрессивные химические среды или ограниченные монтажные пространства. Ошибка в расчете жесткости сильфона или выборе материала может привести к быстрому усталостному разрушению элемента, остановке производства и значительным финансовым потерям.
В 2026 году требования к надежности промышленных трубопроводов продолжают расти, особенно в нефтегазовой, химической и энергетической отраслях. Производители вынуждены переходить от простого изготовления деталей к предоставлению комплексных технических решений. Ключевым фактором успеха становится способность завода-изготовителя не только сварить гофры, но и провести полноценное конечно-элементное моделирование (FEA) для прогнозирования ресурса изделия. ООО «Цзянсу Инокэ Тяжёлое Машиностроение», расположенное в промышленном кластере провинции Цзянсу, реализует именно такой подход, объединяя проектные работы с полным циклом производства нестандартного оборудования.
Почему стандартные решения часто не работают
Типовые компенсаторы рассчитаны на усредненные параметры. Однако реальные промышленные установки редко работают в «идеальных» условиях. Основные причины необходимости индивидуального заказа включают:
- Нестандартные габариты: ограничения по длине или диаметру существующих трубопроводов, где установка готового изделия невозможна без переделки всей трассы.
- Специфические рабочие среды: наличие сероводорода, хлоридов или высоких концентраций кислот требует применения специальных сплавов (например, Hastelloy, Inconel или титановых сплавов), которые редко используются в массовом производстве.
- Сложные векторы нагрузок: комбинация осевых, боковых и угловых перемещений, которую стандартный односекционный сильфон не способен компенсировать без потери герметичности.
- Требования к виброизоляции: необходимость снижения передачи вибрации от насосного оборудования, что требует точного расчета собственной частоты колебаний сильфона.
Ключевые параметры при заказе сильфонных компенсаторов
При формировании технического задания (ТЗ) на изготовление сильфонных компенсаторов на заказ, инженеры должны предоставить производителю исчерпывающий набор данных. Отсутствие даже одного параметра может сделать расчет некорректным. Ниже приведена структура критически важных данных, необходимых для старта проекта.
| Параметр | Описание и влияние на конструкцию | Единицы измерения |
|---|---|---|
| Рабочее давление (Pwork) | Определяет толщину стенки гофры и количество слоев. Важно указывать также пиковые давления (гидроудары). | МПа, бар |
| Температурный режим | Влияет на выбор материала и компенсацию теплового расширения. Указываются минимальная, максимальная и рабочая температуры. | °C |
| Амплитуда компенсации | Суммарное тепловое расширение трубопровода. Определяет количество гофров и их геометрию (высоту и шаг). | мм |
| Среда транспортировки | Химический состав, наличие абразивных частиц, скорость потока. Критично для выбора марки стали и защиты от эрозии. | – |
| Жесткость сильфона | Сопротивление деформации. Влияет на нагрузки, передаваемые на опоры и оборудование (насосы, турбины). | Н/мм |
| Ресурс (цикличность) | Ожидаемое количество циклов «нагрев-охлаждение» или вибрационных колебаний за срок службы. | Циклы |
Инженерная практика показывает, что заказчики часто недооценивают важность параметра цикличности. Сильфон, рассчитанный на статическую компенсацию, может выйти из строя за несколько месяцев при наличии высокочастотной вибрации, даже если амплитуда перемещений невелика. Поэтому при заказе всегда следует указывать характер нагрузок: статический, квазистатический или динамический.
Материаловедение: выбор сплава под задачу
Выбор материала является фундаментом долговечности компенсатора. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» обладает опытом работы с широким спектром металлов, что позволяет адаптировать продукцию под любые условия. Стандартным решением для водных сред и пара является нержавеющая сталь AISI 304 (08Х18Н10). Однако для более агрессивных сред требуются специальные решения:
- AISI 316L (03Х17Н14М3): рекомендуется для сред с содержанием хлоридов, где существует риск питтинговой коррозии. Низкое содержание углерода предотвращает межкристаллитную коррозию в зоне сварных швов.
- Inconel 625 / Hastelloy C-276: применяются в химической промышленности для работы с сильными кислотами (серная, соляная) и при сверхвысоких температурах (до 1000°C).
- Титановые сплавы: идеальны для морских установок и сред с окислительными свойствами, где требуется высокая удельная прочность и полная коррозионная стойкость.
Важно отметить, что материал сильфона и материал приварных концов (патрубков) могут различаться. В таких случаях применяется переходная сварка или использование биметаллических переходников, технология изготовления которых отточена на предприятии в Тайчжоу.
Технология производства и контроль качества
Процесс создания нестандартного компенсатора начинается не в цеху, а в конструкторском бюро. На этапе проектирования используются специализированные CAD-системы и программы конечно-элементного анализа. Это позволяет смоделировать поведение гофрированной оболочки под нагрузкой, выявить зоны концентрации напряжений и оптимизировать геометрию гофра до начала физического производства.
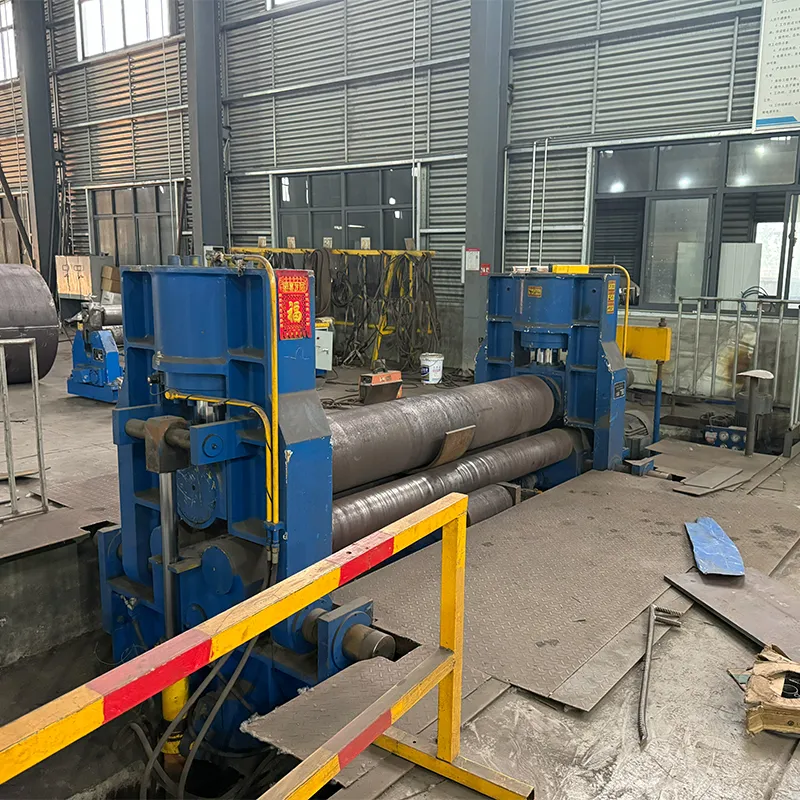
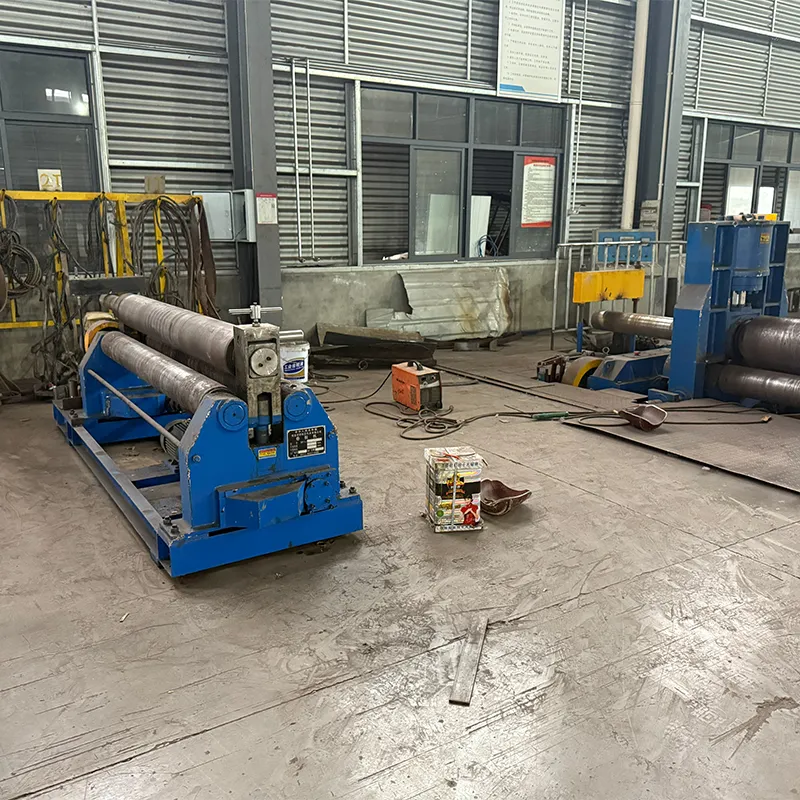
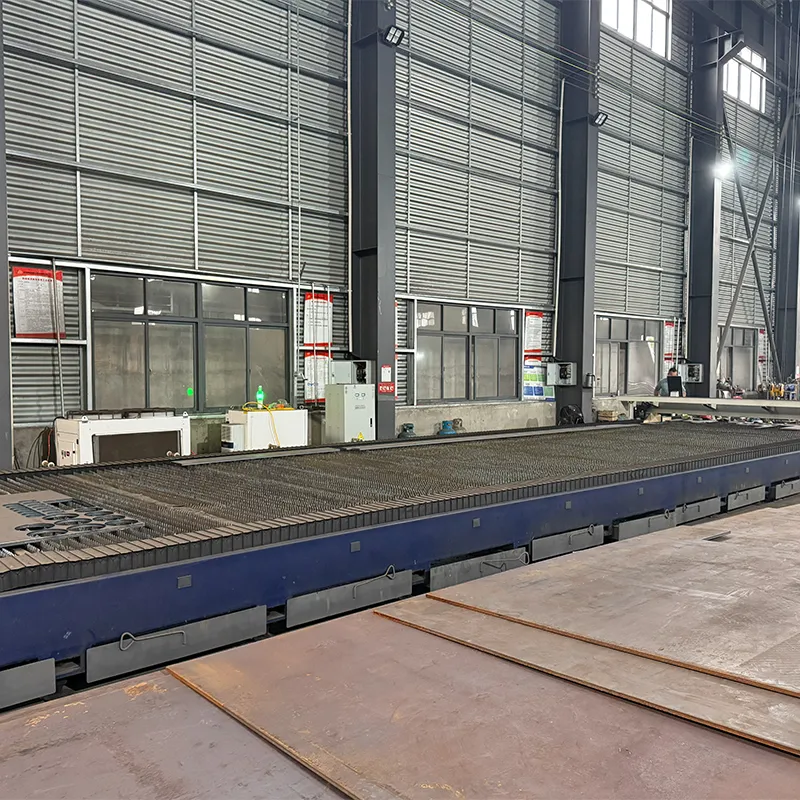
Производственная база ООО «Цзянсу Инокэ Тяжёлое Машиностроение» оснащена современным оборудованием для гидроформовки и роликовой формовки гофров. Гидроформовка позволяет создавать тонкостенные сильфоны сложной геометрии с высокой точностью профиля, что критично для обеспечения равномерного распределения напряжений. После формовки гофров производится сборка узла и сварка.
Система контроля качества ISO 9001
Каждый этап производства регламентирован требованиями системы менеджмента качества ISO 9001. Особое внимание уделяется сварочным работам, так как сварной шов является наиболее уязвимым местом конструкции. Контроль включает:
- Входной контроль материалов: проверка сертификатов на сырье, спектральный анализ для подтверждения марки стали.
- Неразрушающий контроль (НК): 100% визуальный осмотр, радиографический контроль (RT) или ультразвуковой контроль (UT) всех кольцевых швов приварки сильфона к патрубкам.
- Гидравлические испытания: каждый компенсатор проходит испытание давлением, превышающим рабочее в 1.5 раза, для проверки прочности и отсутствия течей.
- Проверка герметичности: пневматические тесты с использованием гелия или воздуха под давлением для выявления микроскопических дефектов.
Вся сопроводительная документация, включая паспорта материалов, акты неразрушающего контроля и протоколы гидравлических испытаний, архивируется и передается заказчику. Для экспортных поставок компания оказывает полную техническую поддержку при получении сертификатов ЕАС, CE и других международных разрешительных документов.
Сравнение технологий изготовления: гидроформовка vs роликовая формовка
При заказе компенсаторов клиенты часто спрашивают о разнице между методами формовки гофров. Выбор технологии влияет на стоимость, сроки и эксплуатационные характеристики изделия.
| Характеристика | Гидроформовка | Роликовая формовка |
|---|---|---|
| Толщина стенки | Тонкостенные (от 0.3 мм) | Толстостенные (от 1.5 мм) |
| Гибкость (податливость) | Высокая, низкая жесткость | Низкая, высокая жесткость |
| Давление | Среднее и высокое (многослойные) | Высокое и сверхвысокое |
| Стоимость инструмента | Выше (требуется пресс-форма) | Ниже (универсальные ролики) |
| Применение | Тепловые сети, химия, турбины | Нефтепроводы высокого давления, газ |
Для большинства применений в тепловой энергетике и химической промышленности предпочтительна гидроформовка, так как она обеспечивает лучшую компенсирующую способность при меньших габаритах. Однако для магистральных трубопроводов с давлением свыше 10 МПа часто выбирают роликовую формовку из-за большей механической прочности однослойной гофры.
Реальные промышленные кейсы применения
Понимание теории важно, но еще важнее знать, как компенсаторы ведут себя в реальных условиях. Рассмотрим два типичных сценария, где индивидуальный заказ сыграл решающую роль.
Кейс 1: Теплообменник высокого давления в нефтехимии
Проблема: На установке гидрокрекинга требовалась компенсация температурных расширений кожухотрубного теплообменника. Стандартные компенсаторы не подходили из-за ограниченного монтажного пространства (длина не более 400 мм) и высокого рабочего давления (8.5 МПа) при температуре 450°C. Среда содержала следы сероводорода.
Решение: Был разработан двухслойный сильфонный компенсатор из стали AISI 321 с внутренним защитным экраном. Экран защищал гофры от прямого воздействия потока и эрозии, снижая турбулентность. Использование двух слоев позволило сохранить необходимую податливость при высоком давлении. Расчет на усталостную прочность показал ресурс более 2000 циклов «нагрев-остывание», что соответствовало межремонтному периоду установки.
Кейс 2: Виброизоляция насосного агрегата
Проблема: Мощные центробежные насосы на ТЭЦ создавали вибрацию, передающуюся на трубопроводы и вызывающую усталостные трещины в сварных швах труб. Требовалось решение, которое не только компенсировало бы тепловое расширение, но и эффективно демпфировало вибрацию.
Решение: Инженеры ООО «Цзянсу Инокэ Тяжёлое Машиностроение» спроектировали компенсатор с низкой осевой жесткостью, но усиленными внешними направляющими элементами для предотвращения бокового смещения (эффект «банана»). Материал — AISI 304. Установка данных узлов снизила уровень вибрации на downstream-трубопроводах на 60%, что продлило срок службы опор и крепежных элементов.
Факторы формирования цены и сроков изготовления
Стоимость сильфонных компенсаторов на заказ не является фиксированной и зависит от множества переменных. Понимание этих факторов помогает заказчикам реалистично планировать бюджет и сроки проектов.
- Сложность геометрии: Наличие поворотных элементов, шарнирных узлов или внешних направляющих увеличивает металлоемкость и трудозатраты на сборку.
- Материал исполнения: Стоимость специальных сплавов (Inconel, Titanium) может в 5-10 раз превышать стоимость стандартной нержавеющей стали.
- Объем партии: Единичное производство всегда дороже серийного из-за затрат на переналадку оборудования и подготовку чертежей. Однако при заказе партии от 10 штук цена за единицу существенно снижается.
- Требования к документации: Необходимость предоставления расширенных пакетов документов (сертификаты EN 10204 3.1/3.2, дополнительные виды НК) увеличивает административную нагрузку и стоимость.
- Логистика: Габариты и вес изделий влияют на стоимость доставки. Компания, расположенная вблизи крупных транспортных артерий (как ООО «Цзянсу Инокэ» рядом с трассой Пекин–Шанхай), может предложить более оптимальные логистические маршруты.
Сроки изготовления обычно составляют от 4 до 8 недель для нестандартных изделий, в зависимости от сложности и текущей загрузки производственной линии. Срочные заказы могут быть выполнены быстрее, но это требует приоритизации в производственном плане.
Часто задаваемые вопросы (FAQ)
Как рассчитать необходимый ресурс сильфонного компенсатора?
Расчет ресурса базируется на количестве полных циклов температурных деформаций. Для каждого типа гофра существует зависимость между амплитудой сжатия/растяжения и количеством циклов до отказа. Инженеры производителя используют эти данные, чтобы подобрать геометрию, обеспечивающую запас прочности не менее 20% от требуемого количества циклов за весь срок службы.
Можно ли устанавливать сильфонные компенсаторы на вертикальных трубопроводах?
Да, но это требует особого внимания к защите от накопления грязи и конденсата внутри гофров. На вертикальных участках часто предусматривают дренажные отверстия или используют защитные кожухи. Также важно учитывать вес самого компенсатора и трубопровода, чтобы избежать чрезмерных нагрузок на верхние гофры.
В чем разница между однослойным и многослойным сильфоном?
Многослойный сильфон состоит из нескольких тонких гофрированных оболочек, вложенных одна в другую. Он обладает меньшей жесткостью (лучше компенсирует) и большей надежностью (повреждение одного слоя не приводит к мгновенной разгерметизации). Однослойные сильфоны проще в изготовлении и дешевле, но имеют более высокую жесткость и применяются при меньших диаметрах и давлениях.
Предоставляет ли производитель гарантию на нестандартные изделия?
Да, ООО «Цзянсу Инокэ Тяжёлое Машиностроение» предоставляет гарантию 12 месяцев с даты отгрузки или ввода в эксплуатацию. Гарантия распространяется на отсутствие производственных дефектов материалов и сварки. Важно соблюдать условия монтажа и эксплуатации, указанные в паспорте изделия, чтобы гарантия оставалась в силе.
Как происходит упаковка и транспортировка крупных компенсаторов?
Крупногабаритные компенсаторы упаковываются в деревянные ящики или на стальные поддоны с фиксацией транспортными распорками. Эти распорки предотвращают случайное сжатие или растяжение сильфона во время перевозки. Распорки демонтируются только после окончательного монтажа изделия в трубопровод.
Инженерные рекомендации и заключение
Выбор и заказ сильфонных компенсаторов — это задача, требующая баланса между технической необходимостью и экономической эффективностью. Опыт показывает, что попытка сэкономить на этапе проектирования или выборе материала часто приводит к многократным затратам на ремонт и простои в будущем. Ключевым правилом является принцип «адекватности»: параметры компенсатора должны точно соответствовать реальным, а не гипотетическим условиям работы.
При поиске партнера для реализации сложных проектов обратите внимание на наличие у производителя собственного конструкторского бюро, сертификации ISO и опыта работы с аналогичными средами. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» предлагает полный цикл сопровождения заказа: от аудита технического задания и компьютерного моделирования до изготовления, тестирования и логистической поддержки. Благодаря расположению в развитом промышленном районе Тайчжоу и наличию современного оборудования, компания способна гибко реагировать на запросы клиентов из стран СНГ, Азии и Ближнего Востока, обеспечивая соответствие продукции международным стандартам безопасности и качества.
Для получения консультации по вашему проекту, расчета стоимости и сроков изготовления сильфонных компенсаторов на заказ, пожалуйста, свяжитесь с нашими техническими специалистами. Мы готовы рассмотреть ваши чертежи и технические требования для подготовки коммерческого предложения.
Узнать больше о наших возможностях и продуктах вы можете на странице продукции и технических решений.