

Сосуды под давлением для котельной: цены от производителя
2026-10-10
- Сосуды под давлением для котельной: инженерный подход к выбору и ценообразованию
- Классификация и назначение сосудов в котельных установках
- Факторы, формирующие цену на сосуды под давлением
- Технические параметры и требования к производству
- Инженерный опыт: скрытые риски при эксплуатации
- Сравнение подходов: Стандартное решение vs Индивидуальный проект
- Процесс закупки и контроля качества
- Часто задаваемые вопросы (FAQ)
- Рекомендации по выбору поставщика и заключению контракта
Сосуды под давлением для котельной: инженерный подход к выбору и ценообразованию
Выбор сосудов под давлением для котельной — это не просто закупка металлической емкости, а критический этап проектирования всей энергетической системы. От корректности расчета толщины стенки, выбора марки стали и качества сварных швов зависит не только эффективность теплообмена, но и безопасность персонала предприятия. В 2026 году требования к промышленной безопасности и энергоэффективности ужесточились, что делает прямой диалог с производителем необходимым условием для получения оборудования, соответствующего реальным условиям эксплуатации, а не только бумажным спецификациям.
Цены на сосуды под давлением формируются под влиянием множества факторов: от колебаний стоимости сырья (листовая сталь Q345R, нержавеющие сплавы) до сложности конструкторской проработки нестандартных узлов. Понимание этих механизмов позволяет инженерам и закупщикам оптимизировать бюджет без компромиссов в надежности. Компания ООО «Цзянсу Инокэ Тяжёлое Машиностроение», обладающая полным циклом производства и опытом поставок для крупнейших энергетических холдингов, предлагает прозрачный подход к формированию стоимости, основанный на точном техническом задании и соблюдении стандартов GB150 и ISO 9001.
Классификация и назначение сосудов в котельных установках
В современной тепловой схеме котельной сосуды под давлением выполняют различные функции. Неправильная идентификация типа аппарата на этапе проектирования ведет к ошибкам в подборе запорной арматуры, систем автоматики и обслуживания. Основные категории включают:
- Деаэраторы атмосферные и вакуумные. Используются для удаления растворенного кислорода и углекислого газа из питательной воды. Коррозия, вызванная наличием газов, является одной из главных причин выхода из строя трубопроводов и теплообменных поверхностей. Деаерационные емкости работают в специфическом температурном режиме (обычно 104–105°C для атмосферных типов), что требует особого внимания к материалу внутренних перегородок.
- Сепараторы пара и влагоотделители. Обеспечивают сухость пара, направляемого к турбинам или технологическим потребителям. Качество сепарации напрямую влияет на КПД системы и предотвращает гидроудары в паропроводах.
- Расширительные баки (экспанзоматы). Компенсируют изменение объема теплоносителя при нагреве и охлаждении. В высокотемпературных водогрейных котельных они работают под постоянным статическим давлением, требуя высокой герметичности и устойчивости к циклическим нагрузкам.
- Теплоаккумуляторы. Буферные емкости большого объема, позволяющие сглаживать пиковые нагрузки на котел. Их главная особенность — значительные габариты и необходимость тщательного расчета опорных конструкций из-за огромной массы воды.
Каждый из этих аппаратов подпадает под определение «сосуд, работающий под давлением», и подлежит строгому контролю на всех этапах изготовления. Инженеры ООО «Цзянсу Инокэ Тяжёлое Машиностроение» при проектировании учитывают не только рабочее давление, но и динамические нагрузки, возникающие при пусках и остановках котельного оборудования.
Факторы, формирующие цену на сосуды под давлением
Запрос «сосуды под давлением для котельной цены» часто приводит к разбросу предложений, отличающихся в разы. Такое ценовое разнообразие обусловлено следующими техническими и экономическими параметрами:
1. Материалоемкость и марка стали
Основная статья расходов — это металл. Для котельных среднего и высокого давления традиционно применяются углеродистые стали, такие как Q245R и Q345R (аналоги российских 20К и 09Г2С). Однако при наличии в питательной воде агрессивных примесей или при работе в режимах частых термических ударов может потребоваться использование легированных или нержавеющих сталей (304, 316L). Цена нержавеющей стали значительно выше, но она оправдана сроком службы в коррозионно-активных средах. Производители, такие как ООО «Цзянсу Инокэ», предлагают гибкую материальную базу, позволяющую оптимизировать стоимость за счет точного подбора марки стали под конкретный химический состав среды.
2. Сложность изготовления и толщина стенки
С ростом рабочего давления увеличивается расчетная толщина стенки. Это влечет за собой не только удорожание материала, но и усложнение производственного процесса:
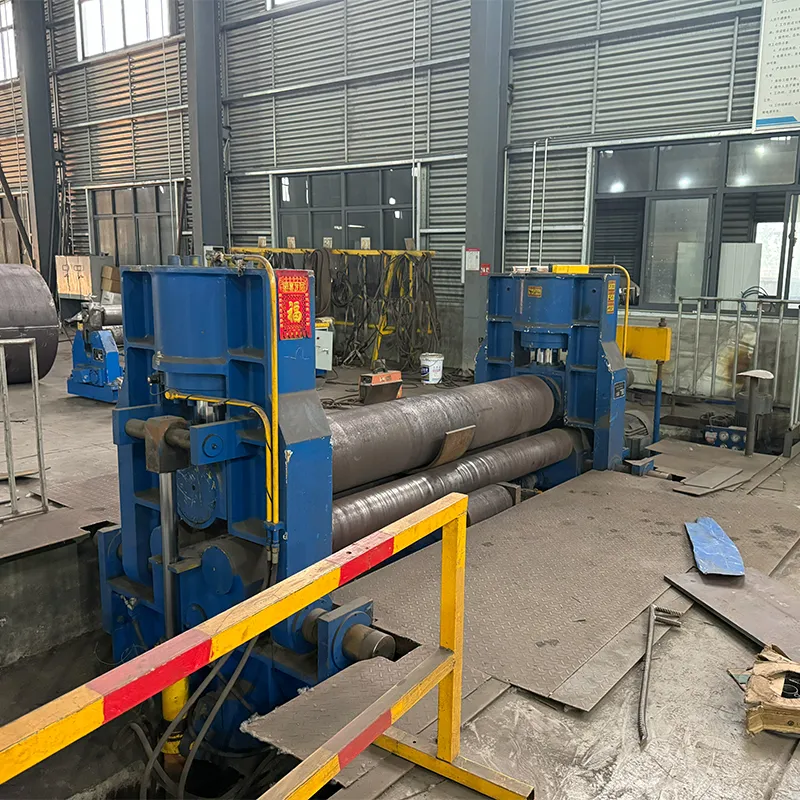
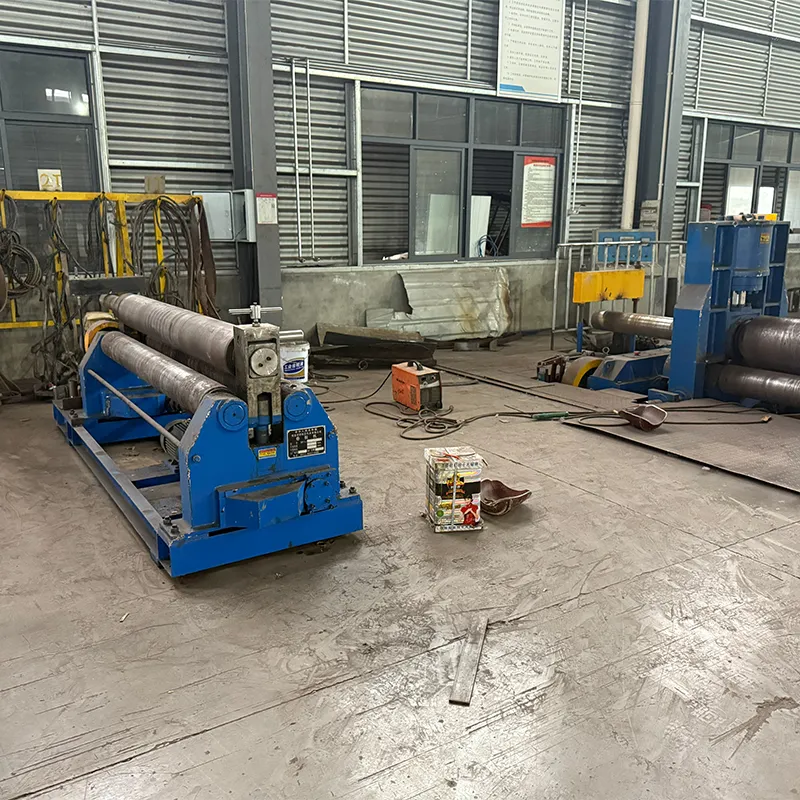
- Необходимость использования более мощного вальцовочного оборудования.
- Применение многослойной сварки с обязательным межслойным контролем.
- Обязательная термообработка (отпуск) для снятия остаточных напряжений после сварки, особенно для толщин свыше 30-40 мм.
Нестандартные геометрические формы (например, эллиптические днища сложного профиля или встроенные внутренние устройства) также увеличивают трудоемкость, что отражается в итоговой смете.
3. Уровень контроля качества и сертификация
Стоимость включает расходы на неразрушающий контроль (НК). Для сосудов котельных обычно требуется 100% радиографический или ультразвуковой контроль основных сварных швов. Наличие сертификатов ISO 9001, разрешений на использование специального оборудования и возможность предоставления документации на английском языке для экспортных проектов также являются факторами, влияющими на цену, но гарантирующими отсутствие проблем при приемке надзорными органами.
Технические параметры и требования к производству
При заказе сосудов под давлением ключевым документом является опросный лист или техническое задание. Ниже приведены основные параметры, которые определяют конфигурацию аппарата.
| Параметр | Описание и влияние на конструкцию | Типичные значения для котельных |
|---|---|---|
| Рабочее давление (P) | Определяет расчетную толщину стенки и класс фланцевых соединений. | 0.7 – 4.0 МПа (для водогрейных); до 10+ МПа (для паровых). |
| Рабочая температура (T) | Влияет на выбор марки стали и необходимость термообработки сварных швов. | До 150°C (вода); до 350°C (пар). |
| Материал корпуса | Углеродистая сталь для нейтральных сред; нержавейка для агрессивных. | Q245R, Q345R, 304, 316L. |
| Диаметр и длина | Ограничиваются транспортными габаритами (если доставка авто/ЖД) или возможностями завода. | Диаметр до 4000 мм, длина до 30000 мм (транспортабельные секции). |
| Прибавка на коррозию | Запас толщины металла на весь срок службы. | Обычно 1.0 – 3.0 мм, в зависимости от агрессивности среды. |
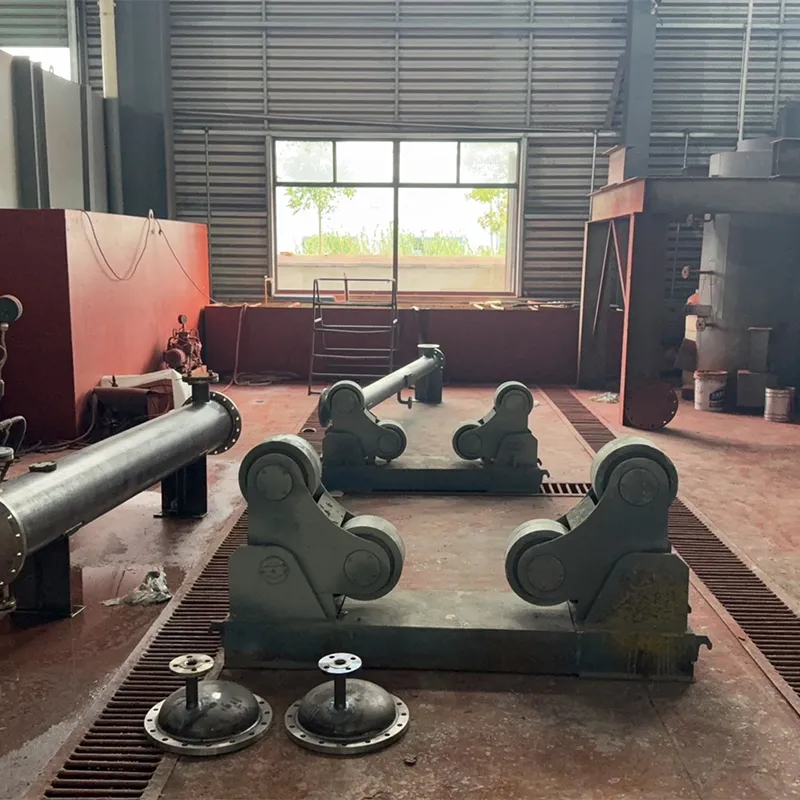
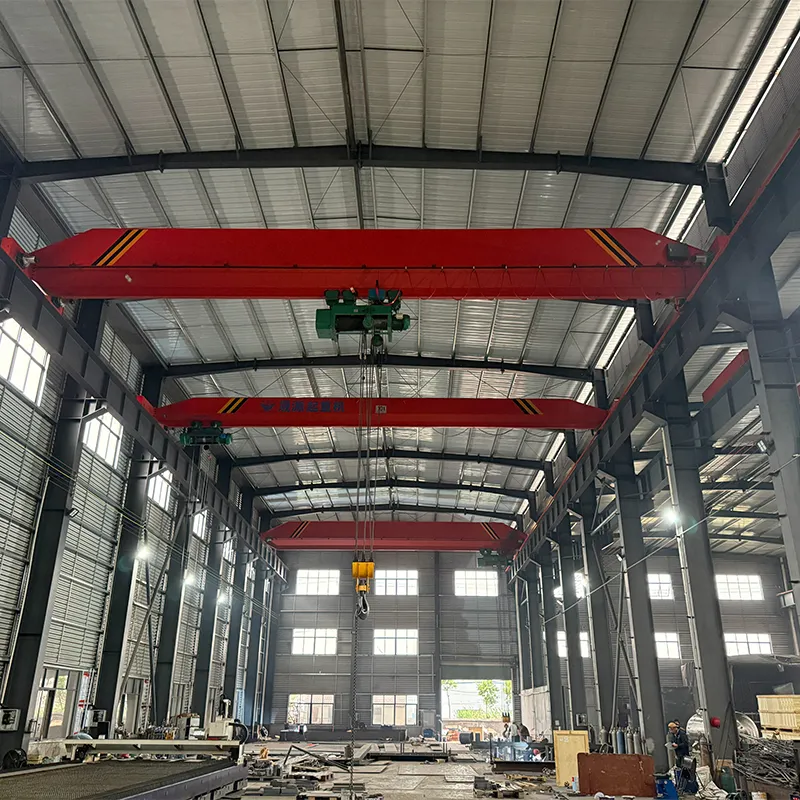
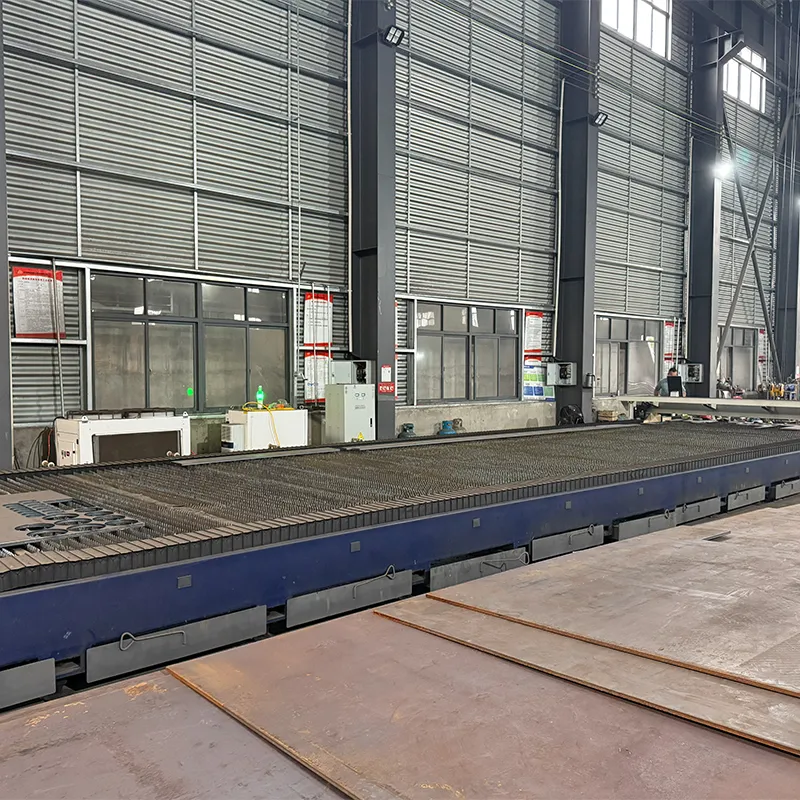
Производственная база ООО «Цзянсу Инокэ Тяжёлое Машиностроение» в городе Тайчжоу оснащена современным оборудованием для резки, гибки и автоматической сварки под слоем флюса, что обеспечивает стабильное качество швов. Каждый этап, от закупки сырья до финальной сборки, регламентирован требованиями системы менеджмента качества. Обязательные процедуры включают повторную проверку материалов входного контроля, неразрушающий контроль сварных швов и гидравлические испытания на прочность и герметичность давлением, превышающим рабочее в 1.25–1.5 раза.
Инженерный опыт: скрытые риски при эксплуатации
Из практики эксплуатации котельных известно, что наиболее уязвимыми местами сосудов являются не центральные части обечаек, а зоны локальных напряжений: патрубки ввода/вывода, опорные лапы и сварные соединения днищ. С инженерной точки зрения, критическим фактором часто является не максимальное рабочее давление, а количество циклов «нагрев-остывание». Термические расширения вызывают усталостные напряжения в металле, которые могут привести к микротрещинам в зоне сварного шва через 5-7 лет эксплуатации, если конструкция не была должным образом усилена или не прошла качественную термообработку.
Именно поэтому при производстве сосудов для котельных с переменным режимом работы особое внимание уделяется качеству выполнения переходных зон и применению люков-лазов ревизионного назначения, позволяющих проводить внутренний осмотр без демонтажа всего аппарата.
Сравнение подходов: Стандартное решение vs Индивидуальный проект
Заказчики часто стоят перед выбором: приобрести типовое изделие со склада или заказать изготовление по индивидуальному чертежу. Сравнительный анализ представлен ниже.
| Критерий | Типовое (складское) оборудование | Индивидуальное изготовление (под заказ) |
|---|---|---|
| Срок поставки | Минимальный (при наличии на складе). | Требуется время на проектирование и производство (от 4-8 недель). |
| Соответствие условиям эксплуатации | Усредненные параметры. Возможен избыточный запас прочности (переплата) или недостаточный (риск). | Точный расчет под конкретные давление, температуру и среду. Оптимальная металлоемкость. |
| Конструктивные особенности | Стандартное расположение патрубков, которое может не совпасть с существующей обвязкой. | Патрубки и опоры располагаются согласно схеме заказчика, упрощая монтаж. |
| Цена | Фиксирована, но может быть выше из-за унификации. | Зависит от сложности, но часто выгоднее за счет оптимизации материалов. |
| Документация | Стандартный паспорт. | Полный пакет расчетных документов, чертежи, протоколы испытаний. |
Для крупных промышленных котельных и ТЭЦ предпочтительным является индивидуальное изготовление. ООО «Цзянсу Инокэ» специализируется именно на нестандартном оборудовании, предлагая полный цикл от конструкторской проработки до изготовления. Это позволяет интегрировать сосуды в существующие технологические линии без дорогостоящих переделок трубопроводов на месте монтажа.
Процесс закупки и контроля качества
Работа с производителем из КНР требует четкого понимания этапов контроля. Доверие к поставщику строится на прозрачности процессов. Компания ООО «Цзянсу Инокэ Тяжёлое Машиностроение» предоставляет клиентам возможность удаленного контроля производства и предотгрузочной проверки. Это критически важно для исключения рисков получения продукции с дефектами литья или сварки.
Ключевые этапы взаимодействия:
- Техническое согласование. Инженеры завода анализируют исходные данные, предлагают оптимальные материалы (например, переход с Q345R на 316L для участков с повышенным риском коррозии) и утверждают чертежи.
- Производство и внутренний контроль. Изготовление ведется в соответствии со стандартом GB150. Проводится радиографический контроль (RT) и ультразвуковой контроль (UT) сварных швов.
- Гидравлические испытания. Аппарат заполняется водой и прессуется давлением, превышающим рабочее. Фиксируется отсутствие течей и остаточных деформаций.
- Подготовка документации. Формируется пакет документов, включающий сертификаты на материалы, акты НК, протоколы гидравлических испытаний и паспорт изделия. Для экспорта предоставляется поддержка в получении сертификатов ЕАС или CE.
- Упаковка и отгрузка. Применяется экспортная упаковка, защищающая фланцевые поверхности и приборные штуцера от повреждений при морской или железнодорожной перевозке.
Часто задаваемые вопросы (FAQ)
Какие стандарты используются при производстве сосудов для котельных?
В Китае основным стандартом является GB150 «Сосуды, работающие под давлением». Продукция ООО «Цзянсу Инокэ» изготавливается в строгом соответствии с этим нормативом. Для международных поставок возможно изготовление по стандартам ASME (Section VIII Div.1) или EN 13445, однако это требует предварительного согласования и может повлиять на стоимость из-за необходимости привлечения сертифицированных инспекторов.
Можно ли использовать сосуды из нержавеющей стали для обычных водогрейных котельных?
Технически это возможно, но экономически неоправданно для больших объемов. Углеродистые стали марок Q245R и Q345R обладают достаточной коррозионной стойкостью в системах с подготовленной (умягченной и деаэрированной) водой. Нержавеющие стали (304, 316L) целесообразно применять только для элементов, контактирующих с агрессивными средами, или для компактных сосудов, где вес и габариты критичны.
Как обеспечивается защита от коррозии внутри сосуда?
Основной метод защиты — правильная водоподготовка (деаэрация и умягчение). Дополнительно внутри сосуда может наноситься антикоррозионное покрытие, если это допускается рабочей температурой. В конструктивном плане предусматривается прибавка на коррозию (обычно 1-2 мм), которая добавляется к расчетной толщине стенки.
Какой срок службы у сосудов под давлением?
Проектный срок службы обычно составляет 10-15 лет, однако фактическая долговечность зависит от качества водоподготовки, режима эксплуатации (отсутствие гидроударов и перегревов) и регулярности технического освидетельствования. При соблюдении регламентов обслуживания сосуды могут безопасно эксплуатироваться и дольше.
Предоставляет ли завод гарантийное обслуживание?
Да, ООО «Цзянсу Инокэ» предоставляет гарантию 12 месяцев с даты отгрузки или ввода в эксплуатацию. В гарантийный период устраняются дефекты, возникшие по вине производителя. Также компания осуществляет техническую поддержку на всех этапах жизненного цикла оборудования, включая поставку запасных частей.
Рекомендации по выбору поставщика и заключению контракта
При выборе партнера для поставки ответственного оборудования, такого как сосуды под давлением для котельной, цена не должна быть единственным критерием. Опыт показывает, что экономия на этапе закупки часто оборачивается многократными затратами на ремонт, простои и замену оборудования в процессе эксплуатации.
Обращайте внимание на следующие аспекты:
- Наличие собственного инженерного бюро. Возможность завода самостоятельно выполнить прочностной расчет говорит о его технической независимости.
- Квалификация сварщиков и наличие аттестаций. Сварка — самый ответственный процесс. Требуйте подтверждения квалификации персонала.
- Прозрачность контроля качества. Готовность предоставить фото- и видеоотчеты с этапов НК и гидравлических испытаний до отгрузки.
- Логистические возможности. Опыт упаковки и отгрузки крупногабаритного оборудования, знание требований таможенного оформления для вашего региона.
ООО «Цзянсу Инокэ Тяжёлое Машиностроение», расположенное в стратегически важном логистическом узле провинции Цзянсу, сочетает в себе производственную мощь и гибкость среднего предприятия. Сотрудничество с такими гигантами, как CNPC и CNOOC, подтверждает способность компании выполнять заказы высшего уровня сложности. Для инженеров и закупщиков это означает надежность поставок и соответствие продукции заявленным характеристикам.
Если вы планируете модернизацию котельной или строительство нового энергоблока, важно получить техническое предложение, адаптированное под ваши конкретные условия. Не рискуйте безопасностью предприятия, выбирая оборудование без детального инженерного анализа.
Для получения детального расчета стоимости, консультации по выбору материалов и обсуждения технических требований свяжитесь с нашими специалистами. Мы готовы предоставить примеры реализованных проектов и подробную техническую документацию.
Узнайте больше о наших возможностях и продуктовой линейке: производство сосудов под давлением и теплообменного оборудования.