

Сосуды под давлением медицинского назначения: цены от производителя
2026-09-30
- Сосуды под давлением медицинского назначения: инженерные требования и факторы ценообразования
- Классификация и сферы применения медицинских сосудов высокого давления
- Материаловедение и конструктивные особенности
- Факторы, формирующие цену сосудов под давлением
- Технические параметры и сравнительный анализ
- Инженерный взгляд: скрытые риски при закупке
- Производственные возможности и контроль качества
- Логистика и экспортная поддержка
- Часто задаваемые вопросы (FAQ)
- Рекомендации по выбору и заказу
Сосуды под давлением медицинского назначения: инженерные требования и факторы ценообразования
Выбор оборудования для фармацевтических производств, больничных стерилизационных отделений и лабораторий требует строгого соблюдения нормативов безопасности. Сосуды под давлением медицинского назначения представляют собой специализированные аппараты, работающие в условиях высоких температур и избыточного давления, где критическими параметрами являются чистота внутренней поверхности, коррозионная стойкость материалов и точность контроля технологических процессов. В отличие от стандартного промышленного оборудования, медицинские резервуары подвергаются жесткой сертификации, так как их отказ может привести к нарушению стерильности препаратов или риску для персонала.
Ценообразование на такие аппараты не является линейным и зависит от комплекса технических решений: марки используемой нержавеющей стали, типа сварных соединений, наличия систем автоматизации и соответствия международным стандартам (GMP, CE, ASME). Понимание этих факторов позволяет закупщикам и главным инженерам оптимизировать бюджет без компромиссов в области безопасности. ООО «Цзянсу Инокэ Тяжёлое Машиностроение», обладая полным циклом производства и опытом поставок для энергетического и химического секторов, адаптирует свои технологии изготовления сосудов высокого давления под строгие требования медицинской отрасли, предлагая решения, балансирующие между надежностью и экономической эффективностью.
Классификация и сферы применения медицинских сосудов высокого давления
Медицинские сосуды под давлением можно разделить на несколько ключевых категорий в зависимости от их функционального назначения. Каждая категория имеет свои уникальные инженерные требования к конструкции и материалам.
Автоклавы и стерилизаторы
Наиболее массовый сегмент оборудования. Автоклавы используются для стерилизации хирургических инструментов, перевязочных материалов, лабораторной посуды и медицинских отходов. Рабочие параметры обычно составляют давление от 0,2 до 0,6 МПа и температуру до 135°C. Ключевое требование здесь — равномерность прогрева и отсутствие «холодных зон», что достигается за счет сложной системы паропроводов и вакуумных насосов внутри корпуса сосуда.
Реакторы для фармацевтического синтеза
В производстве лекарственных средств используются реакторы, работающие под давлением для проведения химических реакций при повышенных температурах. Такие аппараты часто оснащены рубашками нагрева/охлаждения и мешалками. Требования к внутренней поверхности здесь максимальные: она должна быть электрополированной до зеркального блеска (Ra ≤ 0,4 мкм) для предотвращения адгезии бактерий и облегчения мойки (CIP/SIP системы).
Ресиверы и баллоны для медицинских газов
Буферные емкости для хранения и стабилизации давления медицинских газов (кислород, закись азота, сжатый воздух). Хотя они не контактируют напрямую с пациентами, их надежность критична для бесперебойной работы реанимационного и дыхательного оборудования. Здесь важны ударная вязкость материала при низких температурах и высокая герметичность запорной арматуры.
Лабораторные автоклавы и дистилляторы
Компактные сосуды для исследовательских лабораторий. Часто изготавливаются из нержавеющей стали AISI 316L для устойчивости к агрессивным реагентам. Особенностью является необходимость быстрой смены рабочих циклов и высокая точность поддержания заданных параметров давления.
Материаловедение и конструктивные особенности
От выбора материала напрямую зависит долговечность сосуда и его способность проходить санитарную обработку. В медицинской практике преимущественно используются аустенитные нержавеющие стали.
- AISI 304 (08Х18Н10): Базовый материал для большинства корпусов autoclaves и ресиверов. Обладает хорошей коррозионной стойкостью в нейтральных средах и парах воды. Экономически эффективен для конструкций, не контактирующих с хлоридами.
- AISI 316L (03Х17Н14М3): Стандарт де-факто для фармацевтических реакторов и сосудов, контактирующих с агрессивными моющими средствами или солевыми растворами. Добавление молибдена значительно повышает стойкость к питтинговой коррозии. Низкое содержание углерода (L – low carbon) предотвращает межкристаллитную коррозию в зоне сварных швов после термообработки.
- Дуплексные стали: Применяются редко, только в случаях экстремально высоких нагрузок, где требуется сочетание высокой прочности и коррозионной стойкости.
Конструктивно медицинские сосуды отличаются от промышленных аналогов качеством обработки швов. Все внутренние сварные соединения должны быть зачищены и отполированы вровень с основным металлом, чтобы исключить места скопления микроорганизмов. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» использует автоматическую сварку в среде защитных газов (TIG/MIG), что обеспечивает стабильное качество шва и минимизирует человеческий фактор. После сварки обязательно проводится пассивация поверхности для восстановления защитного оксидного слоя.
Факторы, формирующие цену сосудов под давлением
Запрос «сосуды под давлением медицинского назначения цены» часто приводит к разбросу значений в несколько раз. Это обусловлено тем, что стоимость складывается не только из веса металла, но и из технологической сложности изготовления.
1. Стоимость сырья и марка стали
Цена на никель и молибден, входящие в состав нержавеющей стали, волатильна. Переход с AISI 304 на AISI 316L увеличивает стоимость материала на 20-30%. Кроме того, для медицинских целей требуется металл с сертификатами качества, подтверждающими химический состав и механические свойства каждой плавки.
2. Толщина стенки и расчетное давление
Чем выше рабочее давление, тем толще должна быть стенка сосуда согласно формулам расчета на прочность (например, по ГОСТ 34340 или ASME Section VIII). Увеличение толщины стенки ведет к росту расхода металла, усложнению гибки и увеличению времени сварки. Для давлений свыше 1,6 МПа требуются многослойные конструкции или использование высокопрочных сплавов.
3. Качество поверхностной обработки
Механическая полировка — трудоемкий процесс. Требование электрополировки внутренней поверхности (для фармацевтики) удорожает изделие значительно сильнее, чем простая шлифовка. Наличие сертификатов шероховатости (Ra) также влияет на итоговую цену.
4. Системы контроля и автоматизации
Сам по себе сосуд — это лишь оболочка. Стоимость конечного продукта резко возрастает при интеграции систем управления: датчиков давления и температуры, предохранительных клапанов, PLC-контроллеров. Медицинские стандарты требуют дублирования систем безопасности, что увеличивает количество приборного оборудования.
5. Сертификация и документация
Подготовка пакета документов для соответствия директивам PED (Pressure Equipment Directive) в Европе или требованиям Ростехнадзора в РФ требует дополнительных инженерных ресурсов и затрат на испытания. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» предоставляет полную техническую поддержку при получении сертификатов ЕАС и CE, что включается в стоимость инжиниринговых услуг.
Технические параметры и сравнительный анализ
При выборе оборудования необходимо сопоставлять технические характеристики с реальными задачами предприятия. Ниже приведена таблица сравнения типовых исполнений сосудов для различных медицинских нужд.
| Параметр | Стерилизационный автоклав | Фармацевтический реактор | Газовый ресивер |
|---|---|---|---|
| Рабочее давление | 0,2 – 0,6 МПа | 0,1 – 1,0 МПа (вакуум до -0,1 МПа) | 1,0 – 1,6 МПа |
| Рабочая температура | 121 – 135 °C | -20 … +150 °C | Окружающая среда |
| Основной материал | AISI 304 | AISI 316L | Q345R / AISI 304 |
| Шероховатость (Ra) | ≤ 0,8 мкм | ≤ 0,4 мкм (электрополировка) | Не регламентируется жестко |
| Тип сварных швов | Полный провар, шлифовка | Полный провар, электрополировка | Полный провар, УЗК контроль |
| Контроль качества | Гидравлические испытания, RT | RT, UT, цветная дефектоскопия | Гидравлические испытания, RT |
Примечание: RT — радиографический контроль, UT — ультразвуковой контроль. Конкретные параметры зависят от технического задания заказчика.
Инженерный взгляд: скрытые риски при закупке
Опыт эксплуатации показывает, что экономия на этапе проектирования или выбора материала часто приводит к дорогостоящему ремонту. Например, использование стали AISI 304 в средах с высоким содержанием хлоридов (частый случай при использовании гипохлорита натрия для дезинфекции) неизбежно приведет к питтинговой коррозии через 1-2 года. С точки зрения инженерной практики, для универсальных медицинских установок целесообразнее изначально закладывать AISI 316L, несмотря на более высокую начальную стоимость. Это снижает совокупную стоимость владения (TCO) за счет увеличения межремонтного интервала.
Еще один важный аспект — термообработка сварных соединений. Непроведение закалки или неправильный режим отжига могут привести к остаточным напряжениям, которые в сочетании с циклическими нагрузками (нагрев-охлаждение в автоклавах) вызывают усталостные трещины. ООО «Цзянсу Инокэ Тяжёлое Машиностроение» строго соблюдает режимы термообработки, предусмотренные стандартом GB150, что гарантирует структурную целостность изделий.
Производственные возможности и контроль качества
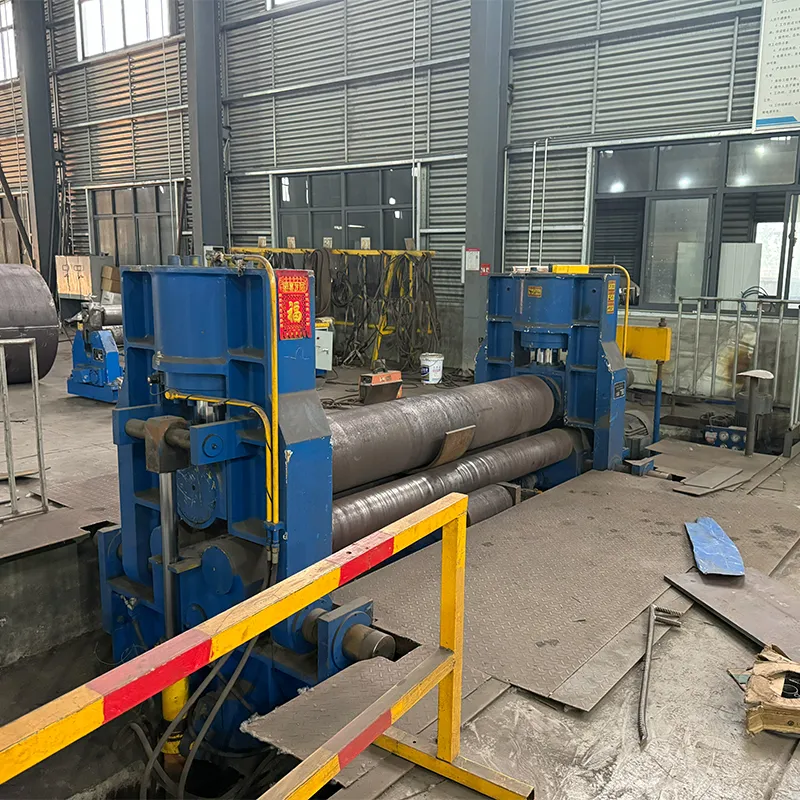
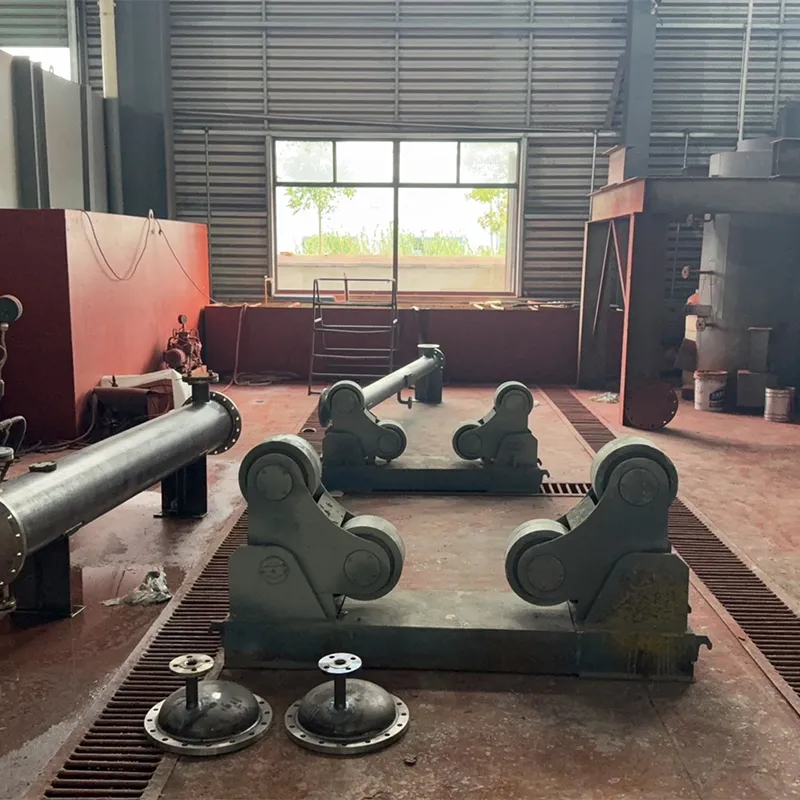
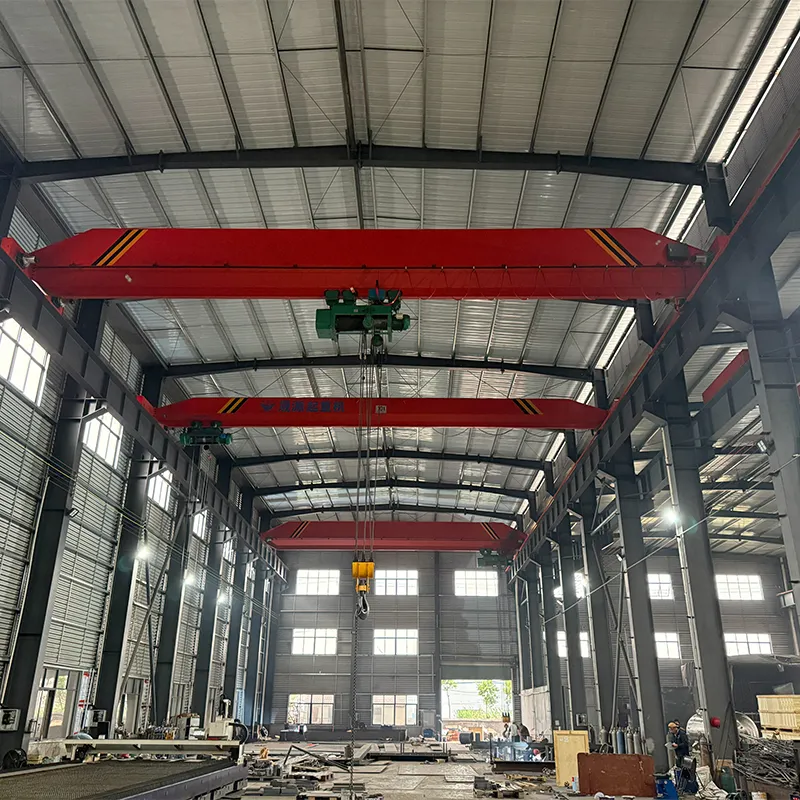
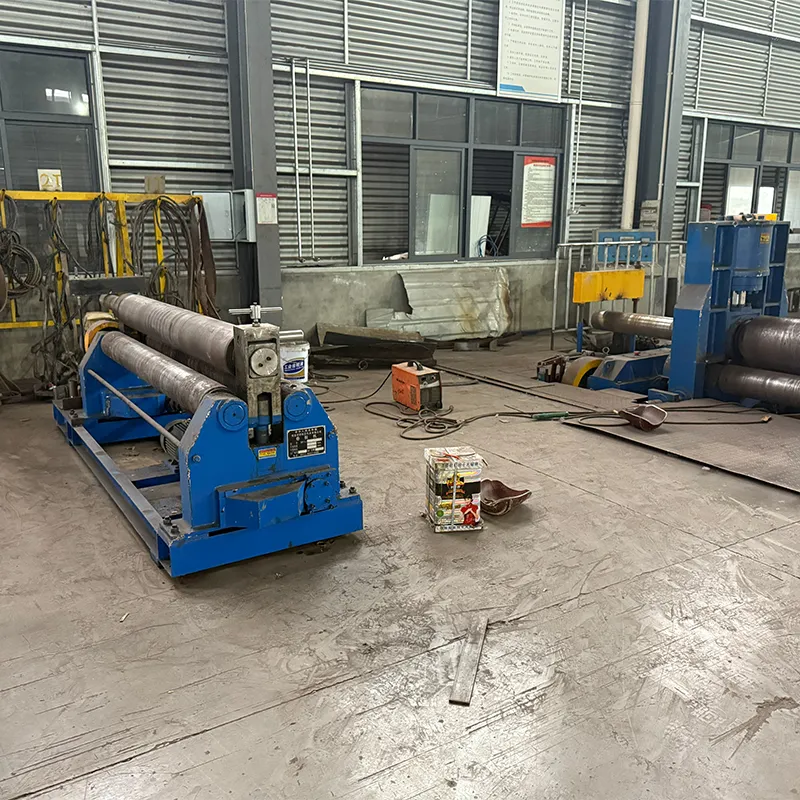
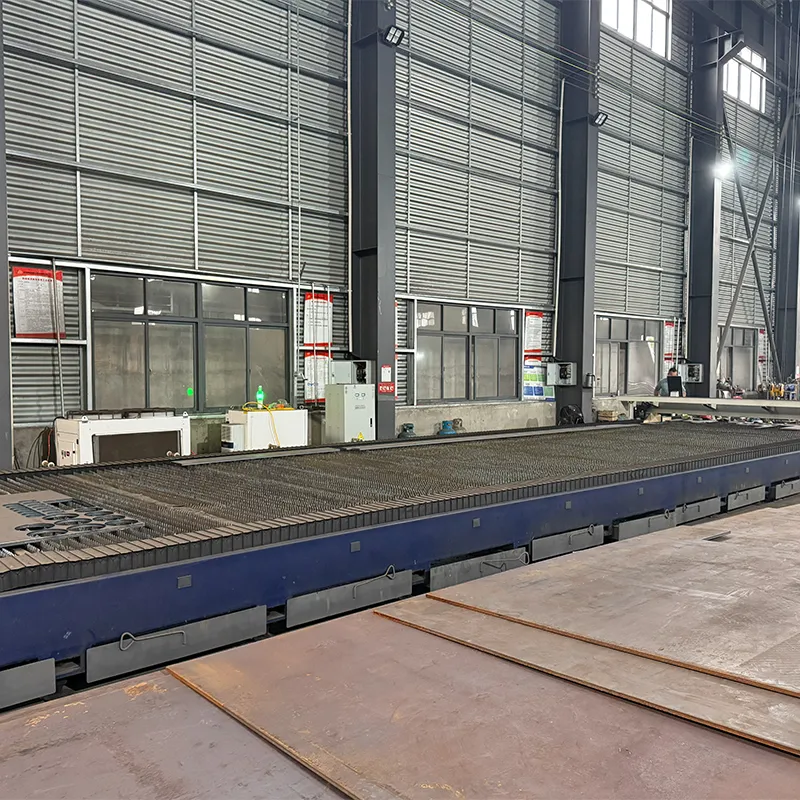
Надежность поставщика определяется его способностью контролировать каждый этап производства. Производственная база ООО «Цзянсу Инокэ Тяжёлое Машиностроение», расположенная в провинции Цзянсу, оснащена современным оборудованием для резки, вальцовки и сварки. Ключевым преимуществом является наличие собственной лаборатории неразрушающего контроля.
Процесс изготовления включает:
- Входной контроль материалов: Проверка сертификатов и спектральный анализ каждой партии металла.
- Изготовление обечаек: Точная гибка листового металла с контролем овальности.
- Сварка: Выполнение квалифицированными сварщиками с аттестацией. Использование автоматических установок для длинных швов обеспечивает однородность структуры.
- Неразрушающий контроль (NDT): 100% радиографический контроль основных швов и ультразвуковой контроль труднодоступных зон. Это позволяет выявить внутренние дефекты (поры, непровары) до гидравлических испытаний.
- Гидравлические испытания: Каждый сосуд испытывается давлением, превышающим рабочее в 1,25–1,5 раза, для проверки на прочность и герметичность.
Такой подход соответствует требованиям ISO 9001 и позволяет компании поставлять продукцию для таких гигантов, как CNPC и CNOOC, а также адаптировать эти высокие стандарты для медицинского сектора.
Логистика и экспортная поддержка
Для международных заказчиков важна не только цена FOB, но и условия поставки. Расположение завода вблизи крупных транспортных артерий (трасса 328, железная дорога Нанкин-Цидун) обеспечивает оперативную доставку контейнеров в порты Шанхая и Нинбо. Компания предоставляет полный пакет экспортной документации, включая чертежи, паспорта материалов и акты испытаний на английском языке. Для рынков СНГ и Европы оказывается содействие в получении разрешительной документации (ЕАС, CE), что ускоряет ввод оборудования в эксплуатацию.
Часто задаваемые вопросы (FAQ)
Какой срок службы у медицинских сосудов под давлением?
Расчетный срок службы обычно составляет 10-15 лет, однако фактическая долговечность зависит от интенсивности эксплуатации, качества водоподготовки (для автоклавов) и регулярности технического обслуживания. Коррозионная усталость является основным фактором старения.
Можно ли изготовить сосуд по индивидуальному чертежу?
Да, ООО «Цзянсу Инокэ Тяжёлое Машиностроение» специализируется на нестандартном оборудовании. Инженеры компании могут разработать конструкцию на основе ваших технологических требований, выполнив необходимые расчеты на прочность согласно GB150 или ASME.
Какие документы вы предоставляете при отгрузке?
Стандартный пакет включает: сертификат качества материалов (Mill Certificate), протоколы неразрушающего контроля (RT/UT), акт гидравлических испытаний, паспорт изделия и чертежи общего вида. По запросу предоставляются сертификаты соответствия международным стандартам.
Влияет ли объем заказа на цену?
Да, при серийном производстве (например, партия одинаковых ресиверов) стоимость единицы продукции снижается за счет оптимизации раскроя материала и настройки сварочного оборудования. Однако даже единичные заказы выполняются с сохранением всех стандартов качества.
Как осуществляется контроль качества сварных швов?
Мы применяем комбинацию методов: визуальный измерительный контроль (VIC), радиографический контроль (RT) для выявления внутренних дефектов и ультразвуковой контроль (UT). Для медицинских применений дополнительно может проводиться эндоскопический осмотр внутренней поверхности.
Рекомендации по выбору и заказу
При формировании технического задания для закупки сосудов под давлением медицинского назначения рекомендуется четко определять рабочие среды и цикличность нагрузок. Не стоит гнаться за избыточным запасом прочности, если он не оправдан технологией, но экономия на качестве сварки или материале недопустима.
Обращайте внимание на возможность производителя предоставить референс-лист и примеры выполненных проектов. Наличие опыта работы с регламентированными отраслями (нефтегаз, энергетика), как у ООО «Цзянсу Инокэ Тяжёлое Машиностроение», является косвенным подтверждением высокого уровня производственной дисциплины и культуры качества.
Для получения детального коммерческого предложения, расчета стоимости и консультации по техническим характеристикам, свяжитесь с нашими инженерами. Мы готовы предложить решения, соответствующие вашим бюджетным и технологическим ограничениям.
Узнайте больше о наших возможностях и продуктовых линейках промышленного оборудования.