

Эмалированные химические реакторы от производителя: цены, каталог
2026-10-03
- Эмалированные химические реакторы: ключевые параметры и критерии выбора оборудования
- Технические характеристики и параметры подбора
- Сравнение эмалированных реакторов с альтернативными материалами
- Реальные промышленные сценарии применения
- Факторы, влияющие на стоимость эмалированных реакторов
- Производственные возможности и контроль качества
- Часто задаваемые вопросы (FAQ)
- Рекомендации по закупке и эксплуатации
Эмалированные химические реакторы: ключевые параметры и критерии выбора оборудования
Эмалированные химические реакторы представляют собой сложные инженерные системы, предназначенные для проведения процессов в агрессивных средах при высоких температурах и давлениях. Основное отличие данного типа оборудования от аппаратов из нержавеющей стали или титана заключается в использовании стеклянного эмалевого покрытия, наносимого на внутреннюю поверхность стального корпуса. Это покрытие обеспечивает исключительную химическую стойкость к кислотам (за исключением плавиковой и концентрированной фосфорной при высоких температурах), щелочам и органическим растворителям, сохраняя при этом механическую прочность углеродистой стали.
Для инженеров-проектировщиков и специалистов по закупкам выбор эмалированного реактора — это всегда поиск баланса между коррозионной стойкостью, термической устойчивостью и механической надежностью. Неправильный подбор параметров может привести к сколам эмали, что потребует дорогостоящего ремонта или полной замены аппарата. В данном материале мы подробно разберем технические особенности, влияние конструктивных решений на срок службы и факторы, формирующие стоимость оборудования, опираясь на производственный опыт ООО «Цзянсу Инокэ Тяжёлое Машиностроение».
Принцип работы и конструкция эмалированных реакторов
Конструктивно эмалированный реактор состоит из стального корпуса (рубашки) и внутренней емкости, покрытой слоем силикатной эмали. Процесс изготовления включает нанесение нескольких слоев грунтовки и покровной эмали с последующим обжигом при температуре около 900–950°C. В результате сплавления стекла со сталью образуется монолитный слой, который не только защищает металл от коррозии, но и предотвращает каталитическое воздействие металлических ионов на химические реакции, что критически важно для фармацевтической и пищевой промышленности.
Ключевым элементом является герметичность соединений. Поскольку эмаль хрупка, все фланцевые соединения, люки и ввод валов мешалок требуют использования специальных уплотнений и тщательного контроля моментов затяжки болтов. Перекосы при монтаже недопустимы, так как они создают локальные напряжения, способные разрушить эмалевый слой.
Технические характеристики и параметры подбора
При формировании технического задания на поставку эмалированных химических реакторов необходимо учитывать ряд взаимосвязанных параметров. Отклонение от оптимальных значений даже по одному из них может существенно снизить ресурс оборудования.
| Параметр | Типичные значения / Диапазон | Инженерный комментарий |
|---|---|---|
| Рабочее давление (внутри сосуда) | До 0.6 – 1.0 МПа (стандарт); до 2.5 МПа (специсполнение) | Высокое давление увеличивает риск микротрещин в эмали при термоциклировании. |
| Давление в рубашке | До 0.6 МПа | Ограничено прочностью перегородок и качеством сварных швов рубашки. |
| Рабочая температура | От -30°C до +200°C | Резкие перепады температур (>120°C за цикл) вызывают термический шок и отслоение эмали. |
| Скорость нагрева/охлаждения | Не более 3°C в минуту (рекомендуется) | Превышение скорости ведет к возникновению напряжений на границе «сталь-эмаль». |
| Материал корпуса | Q245R, Q345R (углеродистые стали) | Сталь должна иметь низкое содержание углерода и серы для обеспечения адгезии эмали. |
| Тип мешалки | Якорная, рамная, лопастная, турбинная | Зазор между мешалкой и стенкой должен быть строго выверен для предотвращения ударов. |
Важно отметить, что конкретные параметры зависят от модели и конфигурации реактора. Например, реакторы объемом свыше 10 м³ требуют усиленной конструкции опор и дополнительных мер по компенсации тепловых расширений.
Влияние качества эмалирования на долговечность
Качество эмалевого покрытия определяется не только его толщиной (обычно 0.8–1.2 мм), но и однородностью структуры. Наличие пузырей, кратеров или непроплавов является дефектом, который со временем станет очагом коррозии. На предприятии ООО «Цзянсу Инокэ Тяжёлое Машиностроение» контроль качества включает неразрушающий контроль сварных швов и визуальный осмотр внутренней поверхности под мощными источниками света. Каждый аппарат проходит гидравлические испытания на прочность и герметичность перед отгрузкой, что гарантирует отсутствие скрытых дефектов корпуса.
С точки зрения эксплуатации, наиболее уязвимыми местами являются зоны ввода мешалки и патрубки. Использование качественных сальниковых уплотнений и правильное центрирование вала мешалки при монтаже позволяют минимизировать вибрации, которые являются главной причиной постепенного разрушения эмали в верхней части аппарата.
Сравнение эмалированных реакторов с альтернативными материалами
Выбор материала реактора часто становится предметом дискуссий между технологами и экономистами предприятия. Ниже приведено сравнение эмалированных реакторов с аппаратами из нержавеющей стали и футерованными полимерами.
| Характеристика | Эмалированная сталь | Нержавеющая сталь (316L) | Полимерная футеровка (PTFE/PFA) |
|---|---|---|---|
| Химическая стойкость | Высокая (кроме HF и горячих щелочей) | Средняя (уязвима к хлоридам и кислотам) | Очень высокая (универсальная) |
| Термостойкость | До 200°C | До 300°C и выше | До 150-180°C (зависит от полимера) |
| Теплопередача | Средняя (эмаль снижает коэффициент) | Высокая | Низкая (полимер — теплоизолятор) |
| Механическая прочность | Высокая (стальной корпус), но хрупкая эмаль | Высокая, пластичная | Низкая, риск повреждения футеровки |
| Стоимость | Средняя/Высокая | Высокая (зависит от цены никеля) | Высокая (сложность изготовления) |
| Риск загрязнения продукта | Нулевой (инертная поверхность) | Низкий (возможна миграция ионов) | Низкий |
Инженерный вывод: Эмалированные реакторы являются оптимальным выбором для процессов, где требуется сочетание высокой химической стойкости к кислотам и хорошей теплопередачи, а также чистоты продукта. Если процесс предполагает наличие хлорид-ионов или высокие температуры (>200°C), следует рассматривать нержавеющую сталь или специальные сплавы. Для сильноабразивных сред эмаль может быстро изнашиваться, и здесь предпочтительнее полимерные покрытия.
Реальные промышленные сценарии применения
Понимание того, как оборудование работает в реальных условиях, помогает избежать ошибок при проектировании. Рассмотрим два типичных сценария использования эмалированных реакторов.
Сценарий 1: Производство органических красителей и пигментов
Условия процесса: Синтез проводится в среде серной и азотной кислот при температуре 120–150°C. Реакция экзотермическая, требует интенсивного охлаждения на определенных стадиях.
Технические требования: Высокая коррозионная стойкость к окислительным кислотам, отсутствие каталитического влияния металла на цвет продукта, эффективный теплообмен.
Решение: Применяется эмалированный реактор с якорной мешалкой и скребками, которые предотвращают налипание продукта на стенки и улучшают теплопередачу. Поверхность эмали идеально гладкая, что исключает адгезию пигментов и облегчает мойку аппарата между партиями разных цветов.
Потенциальные риски: Локальный перегрев при неправильном перемешивании может вызвать термический шок. Решение — установка датчиков температуры в разных зонах реактора и использование частотного привода мешалки для точного контроля оборотов.
Сценарий 2: Фармацевтический синтез промежуточных продуктов
Условия процесса: Многостадийный синтез с использованием различных растворителей и катализаторов. Требуется абсолютная чистота оборудования, отсутствие миграции ионов металлов в продукт.
Технические требования: Сертификация материалов, соответствие стандартам GMP, возможность стерилизации паром, гладкая поверхность без микропор.
Решение: Эмалированные реакторы из нержавеющей стали или углеродистой стали с высококачественным эмалевым покрытием класса «А». ООО «Цзянсу Инокэ Тяжёлое Машиностроение» предоставляет полный пакет документации, включая паспорта материалов и акты испытаний, что необходимо для валидации процессов в фарминдустрии.
Инженерный совет: В фармацевтике критически важна скорость смены партий. Эмалированные реакторы позволяют использовать агрессивные моющие средства без риска коррозии, что сокращает время простоя.
Факторы, влияющие на стоимость эмалированных реакторов
Запрос «цены на эмалированные химические реакторы» часто приводит к разбросу значений, который может достигать 30–50% для аппаратов схожего объема. Это связано не только с маржой производителя, но и с техническим наполнением заказа.
- Объем и габариты: Увеличение объема требует большего количества стали и более сложной технологии эмалевания (необходимость крупных печей).
- Рабочее давление и температура: Аппараты, рассчитанные на высокое давление, требуют более толстых стенок и усиленных фланцев, что увеличивает вес и стоимость металла.
- Материал исполнения: Хотя основа обычно углеродистая, использование нержавеющей стали для корпуса (в особых случаях) или специальных сплавов для мешалок удорожает конструкцию.
- Комплектация: Наличие частотных преобразователей, сложных систем уплотнения вала (например, двойные торцевые уплотнения с барьерной жидкостью), дополнительных патрубков и контрольно-измерительных приборов существенно влияет на итоговую цену.
- Стандарты и сертификация: Изготовление по стандартам ASME, CE или требованиям ЕАС требует дополнительных процедур контроля и документального сопровождения, что закладывается в стоимость.
ООО «Цзянсу Инокэ Тяжёлое Машиностроение» предлагает гибкий подход к ценообразованию, адаптируя конструкцию под реальные потребности заказчика, избегая избыточного запаса прочности там, где он не нужен, и обеспечивая надежность в критических узлах.
Производственные возможности и контроль качества
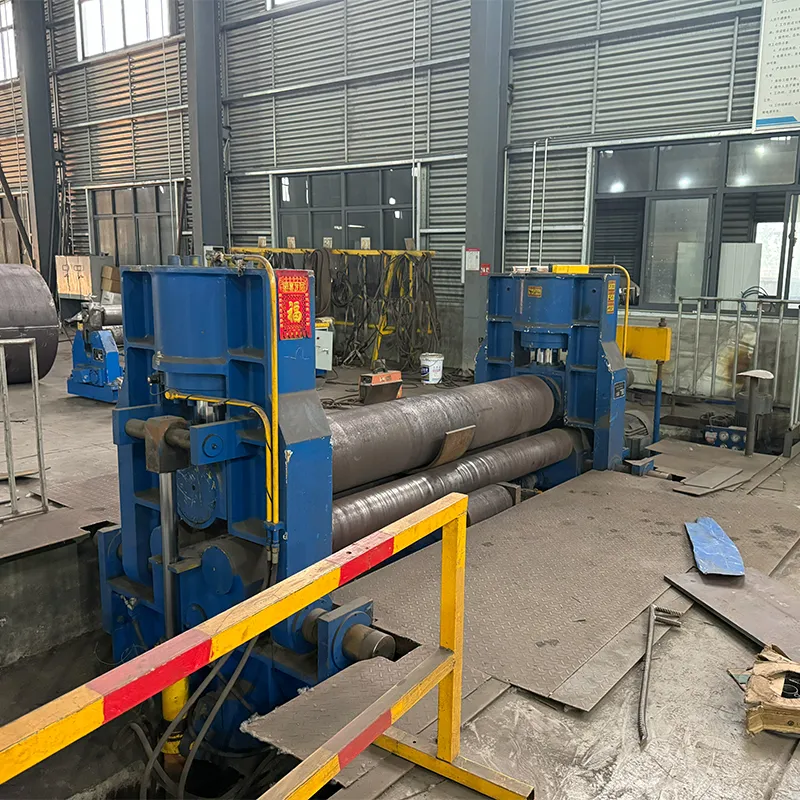
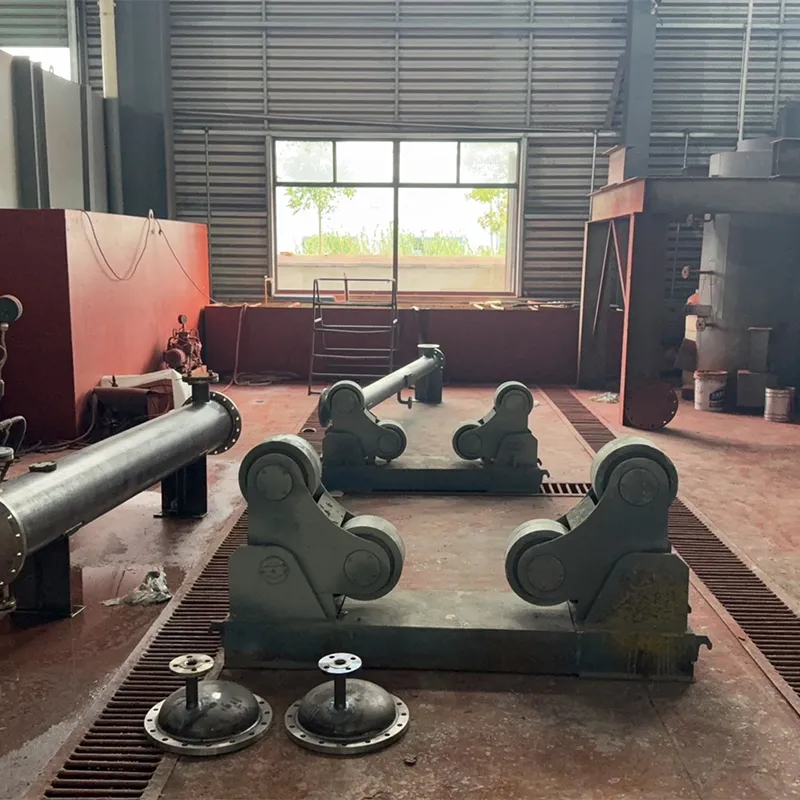
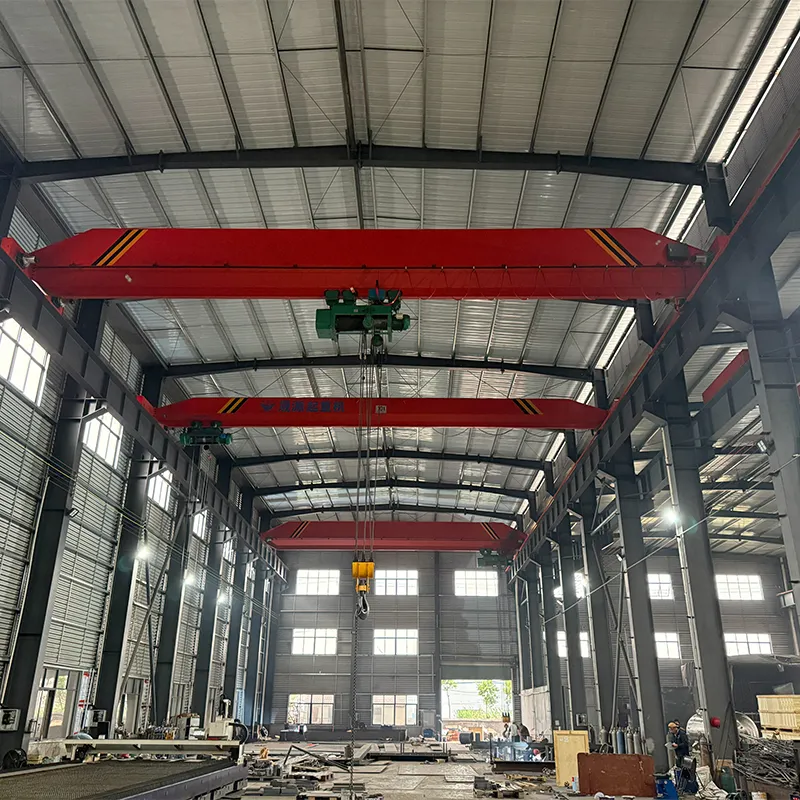
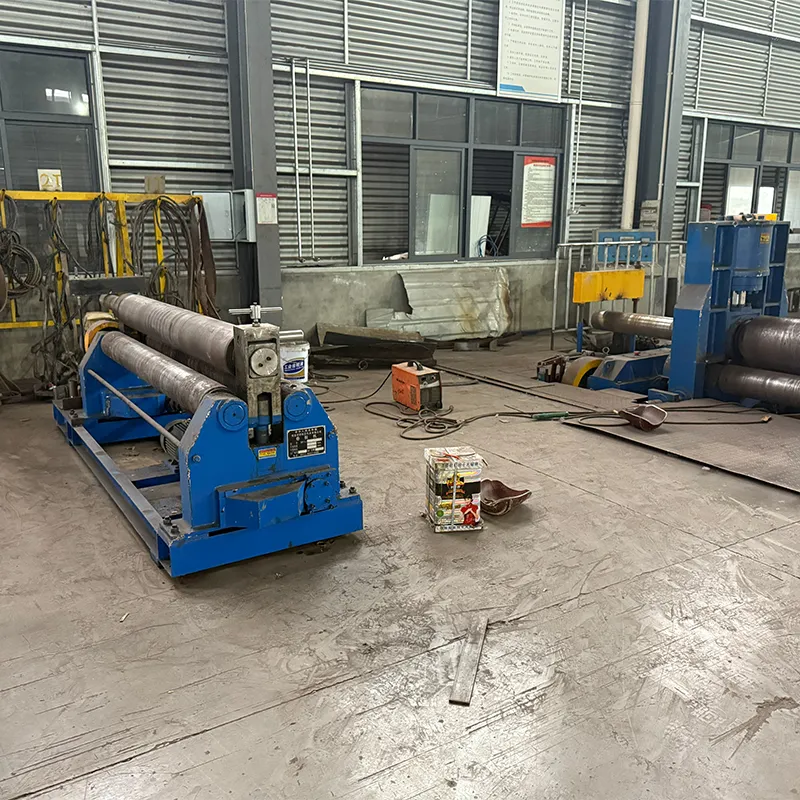
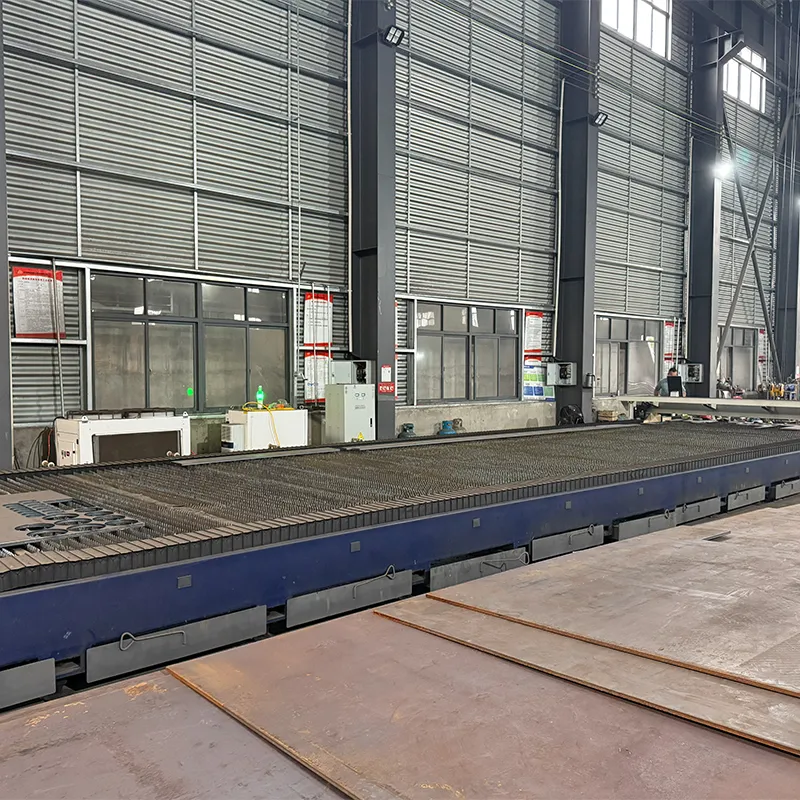
Надежность эмалированного реактора закладывается на этапе производства. ООО «Цзянсу Инокэ Тяжёлое Машиностроение», расположенное в провинции Цзянсу, обладает полным циклом производства нестандартного оборудования. Предприятие специализируется на разработке и изготовлении сосудов под давлением, теплообменников и реакторов, строго следуя национальным стандартам КНР (GB150, GB151) и международным требованиям.
Ключевые этапы контроля качества на производстве включают:
- Входной контроль материалов: Проверка сертификатов на сталь (Q245R, Q345R, 304, 316L) и проведение повторных химических и механических испытаний.
- Контроль сварки: 100% визуальный контроль, радиографический и ультразвуковой контроль критических швов корпуса и рубашки.
- Подготовка поверхности: Дробеструйная очистка внутренней поверхности до степени Sa2.5 перед нанесением эмали для обеспечения максимальной адгезии.
- Эмалевание и обжиг: Строгое соблюдение температурных графиков обжига для предотвращения деформаций корпуса и обеспечения качества стеклопокрытия.
- Финальные испытания: Гидравлические испытания корпуса и рубашки, проверка герметичности всех соединений, искровой контроль целостности эмали (holiday detection).
Компания имеет опыт сотрудничества с ведущими государственными корпорациями Китая (CNPC, CNOOC), что подтверждает способность выполнять заказы высокого уровня сложности. Для экспортных поставок предусмотрена поддержка в получении сертификатов ЕАС, CE и предоставлении документации на английском языке.
Часто задаваемые вопросы (FAQ)
Каков срок службы эмалированного реактора?
При соблюдении режимов эксплуатации (отсутствие термоударов, механических ударов, абразивного износа) срок службы эмалированного реактора может составлять 10–15 лет и более. Однако эмаль является хрупким материалом, и ее целостность зависит от аккуратности обслуживания. Регулярный искровой контроль позволяет вовремя выявлять микроповреждения и ремонтировать их специальными составами.
Можно ли ремонтировать поврежденную эмаль?
Да, мелкие сколы и трещины можно отремонтировать на месте с использованием специальных полимерных ремонтных наборов или жидкого стекла, стойкого к химическим воздействиям. Для крупных повреждений требуется демонтаж аппарата и повторное эмалевание в заводских условиях, что экономически целесообразно только для крупных реакторов.
Подходят ли эмалированные реакторы для работы с плавиковой кислотой (HF)?
Нет, плавиковая кислота растворяет диоксид кремния, являющийся основой стеклянной эмали. Для работы с HF необходимо использовать реакторы из специальных сплавов (например, монель-металл) или с футеровкой из PTFE/PFA.
Как выбрать тип мешалки для эмалированного реактора?
Выбор зависит от вязкости среды. Для низко- и средневязких жидкостей подходят пропеллерные и турбинные мешалки. Для высоковязких сред и теплообменных процессов рекомендуются якорные или рамные мешалки со скребками, которые обеспечивают срыв пристеночного слоя и улучшают теплопередачу. Важно обеспечить точный зазор между скребками и стенкой (обычно 3–5 мм), чтобы избежать контакта металла со стеклом.
Какие документы предоставляет производитель?
ООО «Цзянсу Инокэ Тяжёлое Машиностроение» передает заказчику полный комплект документации: чертежи общего вида, паспорта на материалы, акты неразрушающего контроля, протоколы гидравлических испытаний, руководство по эксплуатации и обслуживанию. Для экспорта предоставляются сертификаты соответствия международным стандартам.
Рекомендации по закупке и эксплуатации
При закупке эмалированных химических реакторов рекомендуется обращать внимание не только на цену, но и на репутацию производителя и наличие референс-листа в вашей отрасли. Запросите информацию о том, как производитель контролирует качество эмалевого покрытия и какие гарантии предоставляет на целостность эмали.
С точки зрения эксплуатации, ключевым фактором долгой службы является обучение персонала. Операторы должны понимать ограничения оборудования по скорости нагрева и охлаждения, а также правила затяжки фланцевых соединений. Внедрение системы профилактического обслуживания, включающей регулярный визуальный и искровой контроль внутренней поверхности, позволит избежать аварийных остановок производства.
Если вы планируете модернизацию существующего производства или запуск нового технологического процесса, специалисты ООО «Цзянсу Инокэ Тяжёлое Машиностроение» готовы провести инженерный расчет и предложить оптимальную конфигурацию реактора, учитывая ваши специфические требования к давлению, температуре и химическому составу среды.
Для получения подробного каталога, технических чертежей и коммерческого предложения свяжитесь с нами. Мы обеспечиваем полную техническую поддержку на всех этапах жизненного цикла оборудования.
Ознакомьтесь с нашим полным ассортиментом промышленного оборудования: продукция и технические решения.